
I. Resumen de Tipos de Motocicletas
Las motocicletas de gasolina de dos ruedas se clasifican en tres categorías básicas según el tipo de carrocería, con subdivisiones adicionales en cada una:
- Tipo Montante / A horcajadas (8 tipos): Estándar de commuter, Naked (NK), Deportiva / Réplica, Cruiser / Chopper, ADV / Aventura, Motocross / Todo terreno, Retro / Café racer, Mini montante.
- Scooter / Escúter (5 tipos): Scooter ligero, Scooter urbano de commuter, Maxi-scooter / Scooter de turismo, Scooter deportivo, Scooter retro.
- Motocicleta Bajo Hueso / Step-through (4 tipos): Bajo hueso clásico de commuter, Estilo scrambler, Bajo hueso de carga comercial, Mini bajo hueso ligero.
II. Descripción General de la Línea de Ensamblaje
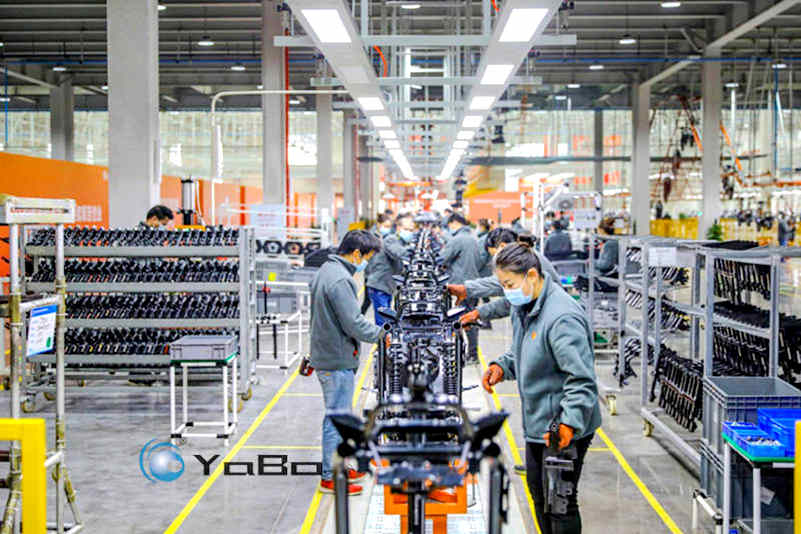
La línea de ensamblaje de motocicletas utiliza placas de cadena para el transporte plano, generalmente accionadas por motor. La cadena de acero es la encargada de la tracción general; las placas de acero portantes y las placas de plástico se fijan a los eslabones de la cadena a ambos lados de los rieles guía, actuando como medio de transporte y conectándose de forma conjunta. Como mecanismo integral de soporte de carga y transporte del equipo, la línea de ensamblaje de motocicletas es un equipo de ensamblaje fundamental e indispensable para los fabricantes. Al tratarse de equipos no estándar (a medida), la línea de producción suele diseñarse de manera adaptativa según las características del producto y los requisitos del proceso de producción del cliente.
Las estaciones de ensamblaje se transfieren secuencialmente. La línea está equipada con configuraciones estándar como iluminación, ventiladores y dispositivos de fijación (fixtures). La longitud de la línea de producción se selecciona según el volumen de producción (generalmente no menos de 40 metros). Se utiliza una cadena de rodillos de paso grande como medio de transporte, arrastrando paneles metálicos en circulación (la velocidad y el tiempo de transporte son ajustables). A través de la operación automatizada de la línea, se puede optimizar eficazmente el proceso de ensamblaje de la fábrica. Se pueden configurar razonablemente equipos de inspección en línea para cada proceso, instalar máquinas de ensamblaje automático y implementar un control eficaz de la calidad del producto y monitoreo del estado operativo de los equipos, proporcionando las garantías necesarias para la producción moderna a gran escala.
Dependiendo de su tamaño, existen dos tipos de cadenas: ligeras y pesadas:
- Cintas transportadoras de placas ligeras: Se utilizan generalmente en la producción de motores, generadores y electrodomésticos; su capacidad de carga por estación está entre 30 y 100 kg.
- Cintas transportadoras de placas pesadas: Se utilizan comúnmente en la fabricación de automóviles, motocicletas, maquinaria agrícola e industria de la construcción. La capacidad de carga por estación supera básicamente las 1 tonelada.
Ventajas de nuestra línea de ensamblaje de motocicletas:
- Permite controlar eficazmente el tiempo de ciclo de ensamblaje, mejorando la estabilidad y la eficiencia operativa de la línea.
- Durante el proceso de ensamblaje, los productos se entregan de manera gradual de acuerdo con el flujo del proceso, lo que minimiza la necesidad de transferencia manual o manipulación de productos por parte de los operarios.
III. Parámetros Clave
(Rangos típicos — las especificaciones reales dependen del modelo y del volumen de producción)
| Parámetro | Rango Común |
|---|---|
| Ancho de línea | 400–650mm (estándar); personalizable 200–1200mm |
| Altura de línea | ~600mm, ajustable |
| Longitud de línea | 800–40000mm, depende del número de estaciones |
| Velocidad de transporte | 0.5–10 m/min ajustable; líneas pesadas hasta 15 |
| Modo de operación | Continuo / Basado en ciclos (stop-and-go) |
| Tiempo de takt | Típicamente 60–180 segundos por unidad |
| Capacidad de carga | Ligera ≥50kg/m; Pesada ≥300kg/m; algunas hasta 500 |
| Paso de cadena | 50.8 / 100 / 200mm |
| Potencia de accionamiento | Motor de velocidad variable de 3.7kW común; aumentar para líneas más largas o cargas más pesadas |
| Número de estaciones | Determinado por el proceso; comúnmente 22 estaciones, ~2m de espaciamiento |
| Método de control | PLC + VFD (Variador de frecuencia), compatible con MES |
| Tratamiento de superficie | Galvanizado, cromado o recubierto de goma — todas las opciones disponibles |
IV. Consideraciones para la Planificación de la Línea
Cálculo del Takt: El objetivo de capacidad anual determina si se trabajará en un turno o dos. A partir de esto, se calcula la cantidad de unidades a producir por día y se retrocede para determinar el tiempo de takt. Por ejemplo, una producción de 300 unidades en 8 horas resulta en un takt de aproximadamente 96 segundos por unidad. Este valor constituye la base fundamental para todo el diseño posterior.
Distribución en Planta: La orientación de la línea debe alinearse con las columnas del edificio, los flujos de materiales y las áreas de alimentación. Los tramos curvos y las rampas permiten ahorrar espacio en el suelo, pero aumentan la complejidad del equipo. Se deben dejar zonas de amortiguación en ambos extremos para la carga y descarga (área de apilamiento de chasis y salida de motocicletas terminadas), planificando esto con antelación.
Equilibrado de Estaciones: El tiempo de trabajo en cada estación debe mantenerse cercano al takt; si la desviación supera el ±10%, se genera un cuello de botella. El espaciado entre estaciones suele ser de 1.8 a 2.5 metros, proporcionando espacio suficiente para el movimiento del operario y la disposición de las piezas. Para tareas en altura, como la instalación del tanque de combustible, es recomendable utilizar mesas elevadoras o dispositivos de fijación ajustables, evitando posturas ergonómicamente desfavorables para los trabajadores.
Flujo de Materiales: Se debe garantizar el paso de AGV o carros de arrastre por ambos lados de la línea. Los elementos pesados, como motores y chasis, deben contar con áreas de almacenamiento provisional cercanas a sus respectivas estaciones de ensamblaje. Las líneas de retorno de bastidores vacíos pueden disponerse en paralelo a la línea principal.
Integración de Sistemas: Se recomienda la comunicación entre el PLC y el MES para obtener datos en tiempo real sobre la producción, el takt y las paradas de línea. Las estaciones críticas, como apriete y llenado de fluidos, deben contar con monitoreo de torque y sistemas a prueba de errores, registrando los datos para su trazabilidad. Opcionalmente, se pueden añadir sistemas de carga y descarga automática mediante AGV en etapas posteriores.
Seguridad y Mantenimiento: No se deben omitir las medidas de seguridad y mantenimiento. Se requiere al menos un botón de parada de emergencia por estación, así como protecciones sobre las cadenas y las áreas de accionamiento. Si es posible, se debe implementar un sistema de lubricación centralizada automática y mantener un accionamiento de respaldo disponible. Reducir el tiempo de inactividad maximiza la rentabilidad operativa.
Margen de Flexibilidad: Al introducir un nuevo modelo, se debe poder ejecutar la producción mixta simplemente cambiando los dispositivos de fijación. Se deben dejar interfaces adicionales en la longitud de la línea y en los módulos de control, de modo que la adición de estaciones futuras no requiera modificaciones estructurales mayores.