
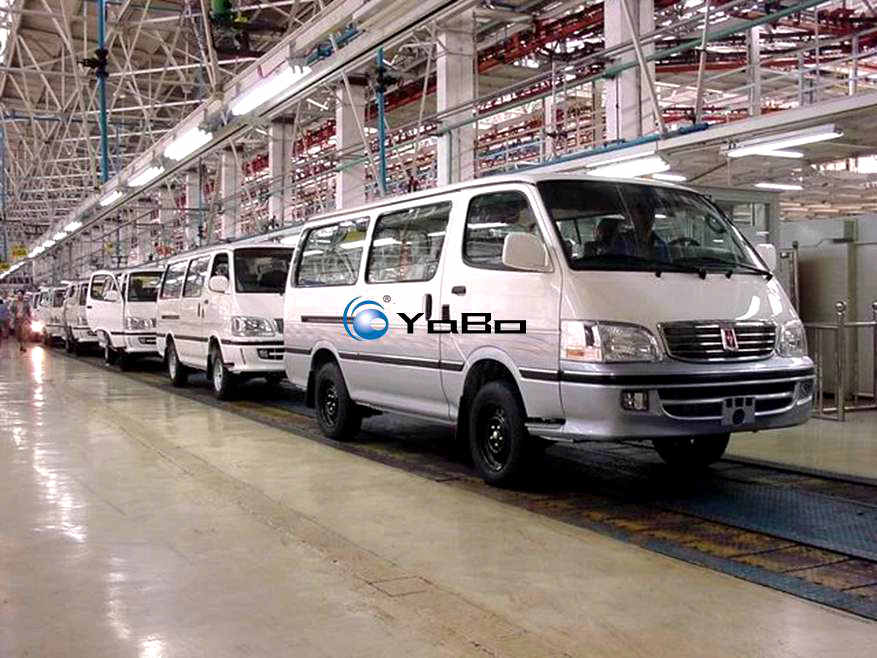
Esta línea de producción de furgones de pasajeros se compone de un sistema de transporte de suelo y un conjunto de estaciones de trabajo, que recorre toda la nave de montaje. Los vehículos se desplazan sobre el transportador; los operadores realizan las tareas de ensamblaje a ambos lados de la línea y también dentro de la cabina del vehículo.
El sistema de transporte de suelo de la línea de montaje de minivanes adopta un transportador de cadena de placas. Esta cadena está formada por múltiples chapas metálicas unidas mediante bisagras, formando una superficie continua de transporte anular. El conjunto se instala dentro de una zanja en el piso, dejando su superficie superior al mismo nivel que el suelo. El dispositivo de accionamiento se sitúa en uno de los extremos: está integrado por motor, reductor y ruedas dentadas, y impulsa la cadena de placas a la velocidad programada. En el otro extremo se ubica el mecanismo de tensión, encargado de compensar la holgura de la cadena.
Dado el peso elevado de minivanes y furgones de pasajeros, el espesor de las placas y la potencia de accionamiento se calculan tomando como referencia el peso total del vehículo completamente cargado. Tanto cadenas como placas son de acero. Los neumáticos del vehículo reposan directamente sobre las placas; no se requieren utillajes especiales, la retención de posición se consigue mediante la fricción entre neumáticos y la superficie metálica.
La velocidad de avance se define según el ciclo productivo, con tiempos de parada fijos en cada estación. La separación entre estaciones depende de la longitud del vehículo y el contenido de montaje, manteniendo siempre una distancia de seguridad entre unidades consecutivas.
El flujo de trabajo de la línea de producción de furgones de pasajeros se divide en tres tramos principales: tramo inicial, tramo intermedio y tramo final.
Tramo inicial: Carga de carrocería y montaje interior
Las carrocerías terminadas de pintura llegan a la entrada de montaje final mediante transportadores de arrastre libre o sistemas de trineos. En la estación de transferencia, un elevador o dispositivo de traslado deposita la carrocería sobre la cadena de placas.
En la zona de montaje interior, los operadores instalan tablero de instrumentos, volante, asientos, cielo interior, paneles laterales, alfombra y mazos de cables. Los minivanes y furgones disponen de cabinas amplias, por lo que los trabajadores deben ingresar al habitáculo para ejecutar algunas operaciones. Ciertos componentes tienen peso considerable, por ello las estaciones disponen de manipuladores auxiliares o plataformas elevadoras para facilitar la manipulación. Los mazos de cables se tienden por los huecos de la carrocería y ranuras del piso, conectando los conectores a instrumentos, luces, aire acondicionado y módulos de control del vehículo.
Tramo intermedio: Montaje de chasis y grupo propulsor
En esta etapa se instalan bajo la carrocería motor, caja de cambios, eje de transmisión, eje trasero, suspensión, depósito de combustible, tubería de escape y circuitos de frenos. En la mayoría de minivanes y furgones de pasajeros el motor se ubica en la parte delantera o debajo de los asientos delanteros. El grupo propulsor llega a la estación por una línea de transporte independiente y se acopla a la carrocería con ayuda de manipuladores.
El apriete de pernos del chasis se realiza con herramientas de apriete eléctrico; los valores de par siguen las especificaciones de los documentos de proceso. Los datos de puntos de unión críticos se transmiten al sistema de trazabilidad de producción. Una vez finalizado el montaje del chasis, se ejecuta la prueba de estanqueidad del circuito de frenos, que incluye inflado y mantenimiento de presión en las tuberías.
Tramo final: Montaje de piezas exteriores e inspección general
Los operadores montan paragolpes, faros, retrovisores, limpiaparabrisas, parrillas y listones decorativos en la parte externa de la carrocería. Los vidrios de puerta y sus juntas se colocan en la zona interior o en este tramo final. La puerta corredera lateral, característica propia de los minivanes, se ensambla en una estación dedicada, incluyendo ajuste de guías, rodamientos y cerraduras.
Neumáticos y ruedas se instalan en estaciones independientes: se usan herramientas especiales para el montaje y se realiza el balanceo dinámico. Posteriormente se efectúa el llenado de fluidos: aceite de motor, aceite de caja de cambios, líquido de frenos, refrigerante y líquido limpiaparabrisas. La cantidad de llenado es controlada por máquinas dosificadoras y los registros se guardan en los terminales de estación.
Al final de la cadena de placas se realiza la puesta a punto y prueba completa del vehículo. Se comprueba arranque del motor, funcionamiento de luces, aire acondicionado, elevación de ventanas, apertura‑cierre de puerta corredera y rendimiento de frenos. Las estaciones de control incluyen alineación de cuatro ruedas, regulación de faros, prueba de frenos y medición de gases de escape. Algunas plantas incorporan dinamómetros de chasis: los vehículos circulan sobre bancos de rodillos para simular pruebas de rodadura. Si superan todos los controles, la unidad sale de la línea hacia zona de espera o parque de estacionamiento.
Sistema auxiliar de operación
Sobre la línea principal se instala un sistema auxiliar. En el techo de la nave se montan rieles suspendidos con poleas y equilibradores, destinados a colgar herramientas neumáticas y eléctricas. Mangueras espirales o rieles deslizantes suministran aire y energía a las herramientas. Algunas instalaciones disponen de puentes de iluminación por encima del transportador, con luminarias distribuidas en el sentido de avance para garantizar buena visibilidad durante el montaje. La estructura metálica del techo soporta ductos de aire y bandejas de cables, llevando aire comprimido y suministro eléctrico a cada estación.
La disposición de estaciones sigue el orden secuencial de ensamblaje. Cada puesto cuenta con estantes para herramientas, cajas de repuestos e instrucciones gráficas que muestran pasos de montaje y puntos de inspección. Al lado de cada estación se ubican estantes de materiales para almacenar piezas y elementos de fijación. Dado el tamaño grande de los componentes de minivanes, los estantes tienen mayor separación entre niveles y capacidad de carga. En el suelo se marcan líneas de seguridad amarillas para delimitar zonas de trabajo y pasillos. En puntos clave se instalan pantallas que visualizan ciclo de producción, alertas de calidad y llamadas de atención.
Sistema de control
El sistema de control de la línea de montaje de minivanes está compuesto por PLC y pantallas táctiles. El PLC gestiona arranque, parada, velocidad de desplazamiento y precisión de posicionamiento de la cadena de placas. Las pantallas táctiles se ubican en gabinetes centrales o al lado de la línea; permiten modificar parámetros y consultar el estado del equipo. Existen múltiples botones de parada de emergencia distribuidos a ambos lados de las estaciones y en el puesto de control central. Al activarse la parada de emergencia, la cadena se detiene completamente; solo se puede reiniciar tras eliminar la falla y realizar el reseteo. La línea cuenta con alarmas sonoras y luminosas para avisar anomalías de equipo o cambios de turno.
El ciclo de producción de la línea de producción de furgones de pasajeros se define según los objetivos de capacidad, oscilando entre pocos minutos y más de diez minutos por unidad. La longitud total de línea se calcula a partir de la cantidad de estaciones, separación entre puestos y dimensiones de la nave. El ancho de la cadena de placas se ajusta a la vía de los vehículos, para asegurar que tanto ruedas delanteras como traseras queden dentro de su superficie útil. La potencia de accionamiento se calcula según el peso por vehículo y la cantidad de unidades simultáneas en línea.
Esta línea está orientada a la fabricación de minivanes y furgones de pasajeros: vehículos con cabina cerrada, varias filas de asientos y puerta corredera lateral, aptos para transporte de pasajeros y carga ligera. Modificando parámetros de la cadena de placas y las tareas de cada estación, la línea admite modelos con distinta distancia entre ejes y altura de carrocería. El transporte por cadena de placas es una solución muy extendida para este segmento: los neumáticos reposan directamente sobre las chapas y el vehículo avanza secuencialmente por cada puesto de montaje. Todos los subsistemas trabajan coordinados mediante programas de control, conformando una línea de montaje de minivanes completa para producción en masa.
Tabla complementaria de especificaciones técnicas
表格
| Categoría del Sistema | Parámetro Clave | Indicadores Técnicos Típicos |
|---|---|---|
| Sistema de Transporte de Suelo (Cadena de placas pesada / lecho de rodillos) | Medio de transporte | Cadenas de placas de acero de alta resistencia o lechos de rodillos metálicos con superficie endurecida; adaptados al peso de chasis y carga total de minivanes y furgones. |
| Velocidad de trabajo | Ajustable por variador de frecuencia 0,1 ~ 2 m/min; garantiza desplazamiento lento y estable para vehículos pesados. | |
| Capacidad de carga | Capacidad por estación 2 000 kg ~ 10 000 kg o superior; dimensionado según peso máximo del vehículo completo y utillajes. | |
| Separación entre estaciones | Rango estándar 6 000 mm ~ 14 000 mm; brinda espacio suficiente para montaje de carrocerías grandes, interiores, chasis y grupo propulsor. | |
| Sistema de Suministro Auxiliar | Presión de aire | Red general de planta con acoplamientos rápidos en cada estación; presión estándar 0,6 ~ 0,8 MPa. |
| Configuración eléctrica | Tomas universales 220V/380V e interfaces de datos por estación; compatibles con herramientas eléctricas pesadas y equipos de prueba. | |
| Distribución de herramientas | Equipado con equilibradores neumáticos y sistemas de llave dinamométrica de alta resistencia; soporta apriete preciso de componentes grandes como motor y caja de cambios. | |
| Indicadores Generales de Línea | Ciclo de producción | Rango habitual 5 ~ 30 minutos/vehículo; apto para producción masiva de minivanes y furgones de múltiples variantes. |
| Precisión de posicionamiento | Precisión de parada por estación ≤ ±2 mm; garantiza acoplamiento exacto durante montaje de chasis y carrocería. | |
| Equipos de Proceso Clave | Acoplamiento de chasis | Utiliza AGV o máquinas elevadoras pesadas para montaje suspendido del grupo propulsor y la carrocería; alta precisión de posicionamiento adaptada a largas distancias entre ejes de minivanes y furgones. |