
Versión en español‑Sudamérica
La línea de producción de motocicletas eléctricas constituye un sistema de fabricación orientado específicamente a vehículos de dos ruedas eléctricos. Su concepción difiere de forma sustancial de las líneas destinadas a motocicletas de combustión: en lugar de centrarse en motores térmicos, tanques de combustible y sistemas de escape, todo el flujo productivo gira alrededor del bastidor, el sistema de tres componentes eléctricos (motor, batería y control electrónico), paneles de carrocería livianos y trabajos de montaje eléctrico completo. La línea de ensamblaje de motos eléctricas equilibra eficiencia de fabricación, precisión de los procesos y control de calidad, cumpliendo al mismo tiempo las normativas básicas de seguridad y medio ambiente propias de la industria de vehículos de nueva energía.
El equipo adopta una arquitectura modular, capaz de adaptarse con flexibilidad a múltiples modelos de motocicletas eléctricas con potencia equivalente entre 50 cc y 200 cc. Esto incluye unidades para desplazamiento urbano, versiones todoterreno y modelos comerciales de alta carga, logrando una verdadera producción en línea compartida y fabricación masiva adaptable.
1. Conformación de bastidor y paneles de carrocería
Aunque las motocicletas eléctricas eliminan el bloque motor y el depósito de combustible, los elementos metálicos como el bastidor principal, paneles de carrocería, protectores y carcasas para paquetes de baterías siguen requiriendo una conformación de alta exactitud. Las materias primas más utilizadas son chapas de acero laminado en frío y aleaciones de aluminio.
Las operaciones de corte, embutición y conformación se ejecutan mediante prensas hidráulicas o neumáticas convencionales junto con matrices especializadas. El sistema admite cambios rápidos de matriz para distintos modelos, manteniendo las tolerancias dimensionales dentro de rangos aceptables. Este paso influye directamente en la precisión de ajuste de soldaduras posteriores y la uniformidad de las holguras de paneles durante el montaje final. Las bridas de sellado del compartimento de baterías y la exactitud de los orificios de los soportes del controlador dependen totalmente de esta etapa.
Para clientes con presupuesto limitado y volúmenes de producción moderados, existe una alternativa: adquirir piezas estampadas estándar del mercado externo y realizar inspecciones al ingreso de mercancía, evitando la inversión en una planta propia de estampado.
2. Soldadura del bastidor: pilar de resistencia y seguridad
Las piezas estampadas se unen en las estaciones de soldadura para formar el bastidor completo y la estructura del vehículo. Se trata del proceso esencial que define la integridad estructural de la moto.
El esquema productivo práctico combina operarios calificados, dispositivos de posicionamiento especializados y equipos de soldadura MIG‑CO₂ o TIG. Los utillajes garantizan el alineamiento correcto de todas las uniones, reduciendo desde el origen las deformaciones y desviaciones. En las zonas de soldadura críticas se incorporan placas de refuerzo. Una vez finalizada la soldadura, se realizan correcciones manuales complementadas con herramientas de verificación sencillas (comprobaciones puntuales con máquina de medición por coordenadas o comparación con plantillas), para validar la geometría del bastidor y cumplir con normativas de certificación de mercados de exportación como ECE y DOT.
Nota: Dado que las baterías de motocicletas eléctricas son pesadas y se ubican en la parte inferior del vehículo, el tubo principal y el basculante trasero soportan cargas superiores respecto a modelos equivalentes de combustión. Por ello, es necesario optimizar la cantidad de puntos de soldadura y la disposición de placas de refuerzo. Esta optimización se consigue mediante el diseño de utillajes y especificaciones de procedimiento de soldadura, sin necesidad de recurrir a costosos sistemas automáticos.
3. Tratamiento de pintura superficial
Los bastidores y paneles ya soldados pasan a la línea de pintura, siguiendo el flujo tecnológico consolidado del sector: Desengrase y eliminación de óxido → Enjuague con agua → Fosfatizado → Imprimación por electroforesis (o recubrimiento en polvo) → Aplicación de esmalte color / barniz transparente → Horneado y curado.
Las instalaciones de escala pequeña y media suelen integrar cabinas de aspersión con cortina de agua y túneles de secado, operando en entorno cerrado dotado de instalaciones básicas de tratamiento de gases residuales y aguas contaminadas para cumplir la normativa ambiental local. El espesor y la adherencia de la capa de pintura se controlan mediante muestreos in‑situ. En motocicletas eléctricas es especialmente importante el recubrimiento anticorrosivo del compartimento de baterías y la parte inferior del bastidor, ya que influye directamente en la vida útil del vehículo.
4. Montaje final e integración del motor
El montaje final constituye la etapa de fabricación conclusiva. Respecto a las líneas tradicionales, la principal diferencia radica en la reorganización total de los procedimientos de ensamblaje del sistema de tres componentes eléctricos.
4.1 Premontaje de motor y reductor
En una estación independiente de premontaje se realiza la integración y cableado del motor, reductor, controlador y piezas asociadas. Al finalizar esta tarea, el conjunto se traslada hacia la línea principal mediante carritos hidráulicos manuales o vehículos de transferencia especializados, para acoplarse de forma precisa al eje de transmisión o a la posición de montaje del motor central del bastidor. Esta metodología de premontaje fuera de línea + acoplamiento en línea evita que las estaciones de la línea principal se demoren con tareas complejas de componentes de precisión.
4.2 Montaje flexible de vehículos
Mediante topes de posicionamiento regulables y utillajes de cambio rápido, la línea se adapta a distintas dimensiones de bastidor y posibilita la producción compartida de múltiples modelos. El suministro de materiales se apoya en estantes laterales con reposición programada. Los elementos pequeños de uso frecuente (pernos, arandelas, bridas plásticas) se depositan en cestas colgantes o estantes escalonados al lado de la línea. Los componentes grandes (bastidores, paquetes de baterías, neumáticos) se entregan en las estaciones correspondientes con carretillas elevadoras o carritos manuales según demanda. El ritmo de trabajo es coordinado por el supervisor de planta, sin requerir sistemas de gestión de despacho complejos.
4.3 Equipo principal de montaje final: Sistema transportador de cadena de placas
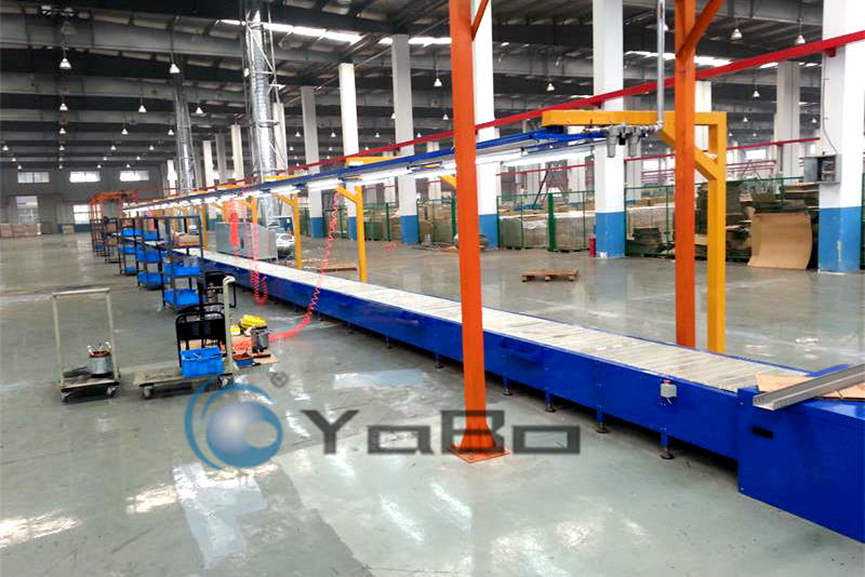
La línea recta de montaje con cadena de placas pesada y estaciones de trabajo en ambos lados recorre toda el área de montaje final. Es la solución más madura y difundida en fábricas de motocicletas eléctricas de todo el mundo. Su estructura simple, baja tasa de averías y facilidad de mantenimiento la hacen ideal para entornos fabriles de mercados en desarrollo.
Distribución de línea y lógica de flujo de materiales
Las motocicletas se apoyan directamente en posición vertical sobre las placas de acero de la cadena, con la rueda delantera sobre la superficie. No requieren paletas ni utillajes adicionales; la estabilidad del vehículo se consigue por su propio peso y topes de posicionamiento sencillos. La cadena de placas avanza a velocidad definida, mientras los operarios permanecen en ambos lados de la línea ejecutando las tareas en sus estaciones fijas. Los vehículos se desplazan y el personal permanece en su puesto, tomando materiales al alcance de la mano: se trata de un modelo de eficiencia demostrado por años de aplicación industrial.
Sobre la línea transportadora se instalan tuberías de aire comprimido, iluminación y rieles de suspensión para herramientas. Al lado derecho se disponen cestas de materiales suspendidas de varios niveles, donde se almacenan piezas pequeñas de alto consumo como pernos, arandelas y piezas de carrocería. Los operarios acceden a los insumos sin desplazarse, reduciendo movimientos innecesarios.
Parámetros clave
| Parámetro | Rango típico | Observación |
|---|---|---|
| Ancho de placa | 500 mm – 1800 mm | Compatible con modelos desde moto bajo hasta vehículos eléctricos de alta carga |
| Capacidad de carga por estación | Cientos de kg – 2 toneladas | El vehículo completo con batería tiene mayor peso, se debe considerar margen de seguridad |
| Velocidad de transporte | 0,4 – 4 m/min | Control por variador de frecuencia, con cambio modo manual/automático |
| Modo de operación | Ritmo continuo o intermitente | La línea se detiene tiempo fijo en cada estación y se reinicia al finalizar la tarea |
| Distancia entre estaciones | 500 mm – 1000 mm | Definido según contenido de operaciones |
| Cantidad de estaciones por línea | 20 – 40 unidades | ‑ |
| Ritmo por unidad | 2 – 5 minutos | Se usa para calcular la producción por turno |
Estructura mecánica
El transportador de cadena de placas se basa en principios probados y es fácil de mantener. En entornos fabriles extranjeros con voltaje inestable y condiciones rudimentarias ofrece mayor fiabilidad que líneas muy automatizadas:
- Cadenas: Cadenas de rodillos de paso doble o cadenas de hojas; piezas estándar del mercado, repuestos disponibles localmente.
- Placas: Chapas de acero estampadas con superficie plana para soportar ruedas; acero al carbono galvanizado o acero inoxidable, resistentes al aceite y humedad.
- Rieles de guía: Soldados con acero canal o perfiles H, estructura robusta.
- Bastidor general: Estructura de acero con acabado de recubrimiento en polvo, anticorrosivo y duradero.
- Unidad de accionamiento: Motor trifásico estándar + reductor + variador de frecuencia; par suficiente, mantenimiento sencillo.
- Componentes de control: Interruptores de límite + cajas de botones para arranque‑parada y protección de parada de emergencia, sin sensores superfluos.
- Mecanismo de tensión: Tensión por tornillo o por gravedad, compensa el alargamiento de la cadena.
Mantenimiento rutinario
Son tres las actividades principales: lubricación de la cadena con aceite, limpieza de residuos en rieles e inspección de apriete de pernos de unión de placas. La cadena se lubrica periódicamente con aceitera manual. Se deben retirar oportunamente escorias de soldadura, virutas metálicas y rebabas plásticas de los rieles. Los pernos de las placas se revisan cada semana. El umbral de mantenimiento es muy bajo: el personal local puede capacitarse y estar operativo en medio día.
5. Inspección final de línea y entrega bajo control de calidad
Al terminar el montaje final, cada vehículo es sometido a una batería completa de pruebas: sensación de frenado, luces y señales, claxon, velocidad, maniobrabilidad de dirección, continuidad eléctrica y reapriete de elementos de fijación. Para motocicletas eléctricas se suman verificaciones adicionales: revisión de cableado del paquete de baterías, prueba de funcionalidad del controlador, comprobación de señales de maneta de acelerador y freno, prueba de compatibilidad con cargador y ensayos de autonomía por muestreo. Cualquier fallo se detecta en esta etapa, garantizando que cada unidad terminada cumpla con las especificaciones de fábrica.