
I. Secciones de Proceso y Flujo de Transporte
1. Sección de Montaje Interior (Alimentación por banda de piso / trineo autopropulsado)
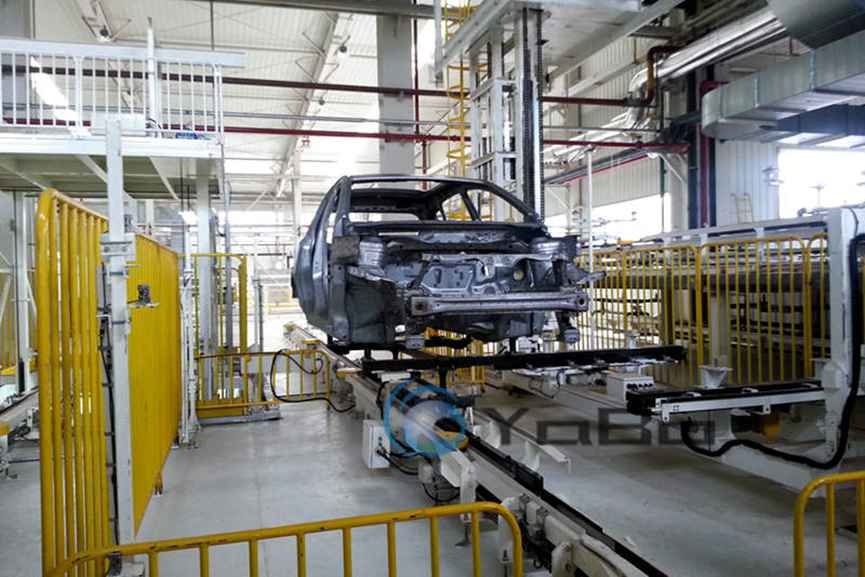
La carrocería en bruto (Body‑in‑White, BIW), procedente del taller de soldadura, ingresa a la sección de montaje interior de la línea de montaje automotriz, y se deposita inicialmente sobre una banda transportadora de piso o un trineo autopropulsado. La altura del piso del vehículo respecto al suelo se mantiene entre 400‑450 mm, permitiendo que los operarios trabajen de pie o se apoyen en taburetes bajos para acceder al interior del vehículo, ejecutando el montaje del conjunto de tablero de instrumentos, arneses eléctricos completos, alfombras, módulos HVAC y almohadillas aislantes del cortafuegos, entre otros componentes interiores. La cantidad de estaciones de trabajo de esta sección se configura de forma flexible según la complejidad del modelo vehicular. Al final de la sección se ubica una estación de transferencia de carrocerías; mediante un polipasto eléctrico se eleva la carrocería, se cuelga a la cadena de transporte suspendida elevándola hasta 1,6‑1,8 m y se deriva hacia la zona de montaje de chasis.
2. Sección de Montaje Final de Chasis (Módulo principal del equipo)
El montaje final de chasis constituye la unidad operativa central de la línea de producción automotriz. Todo el sistema adopta la cadena de arrastre por fricción acumulable de piso como principal elemento de transporte, y dispone de una plataforma elevadora de transferencia aérea tanto en la entrada como en la salida del tramo, para realizar las operaciones de elevación y posicionamiento de la carrocería. El flujo tecnológico detallado es el siguiente: (1) Plataforma elevadora de entrada: Recepción y descenso a posición de trabajo La cadena suspendida traslada la carrocería hasta la zona superior de la estación de la plataforma elevadora de entrada. Los brazos de soporte pesados de ambos lados de la plataforma se extienden hacia arriba, apoyan sobre los faldones o largueros de la carrocería y se desacoplan automáticamente del útil de suspensión. Posteriormente, la plataforma elevadora desciende con la carrocería hasta una altura de montaje de 1,4‑1,6 mm sobre el suelo, generando un espacio operativo amplio bajo el vehículo.
(2) Transporte acumulable por cadena de arrastre y parada precisa en estación La carrocería se apoya de forma estable sobre los carritos de la cadena de arrastre. Los carritos avanzan sobre rieles empotrados en fosa por medio de unidades de accionamiento por fricción segmentadas. Cada estación de montaje cuenta con un mecanismo de tope neumático en su ingreso; cuando llega el carrito, el bloque se levanta y desacopla la transmisión entre el carrito y la rueda de fricción, logrando un posicionamiento de alta precisión de ±3 mm. La velocidad de trabajo de la cadena de arrastre general de la línea varía entre 6‑10 m/min, mientras que la velocidad de las plataformas elevadoras es de 4‑5 m/min; todos estos parámetros se pueden ajustar según las necesidades reales de la planta automotriz.
(3) Proceso principal de montaje del chasis Una vez fijada la posición de la carrocería, los operarios ejecutan secuencialmente las tareas de montaje bajo el vehículo (los procesos se pueden fusionar o separar según los requisitos de cada modelo):
- Montaje de suspensión delantera y subchasis (incluyendo caja de dirección y barra estabilizadora)
- Montaje de suspensión trasera / subchasis trasero
- Instalación por izaje del grupo propulsor (motor + caja de cambios o motor de tracción + reductor)
- Conexión de tuberías de escape, arneses de alta tensión, conductos de combustible y refrigeración
- Fijación del tanque de combustible o paquete de baterías de tracción
- Montaje en línea de subconjuntos de ruedas
Cada estación dispone de carritos elevadores auxiliares manuales y eléctricos. El apriete de pernos se realiza con herramientas de par controlado; los registros de par de apriete se guardan localmente o se integran al sistema de gestión de planta.
(4) Acumulación flexible y liberación de estaciones Al finalizar las tareas de una estación individual, el operario activa la orden de liberación, el bloque de tope desciende y el carrito recupera la fuerza de tracción para avanzar a la siguiente estación. Si la estación posterior está ocupada por otro vehículo, el carrito actual se detiene y se acumula frente al tope sin empujar el vehículo precedente, generando un buffer natural del ritmo de producción.
(5) Plataforma elevadora de salida: Elevación y transferencia fuera del tramo Cuando se completan todos los trabajos de montaje del chasis, la carrocería llega a la estación de la plataforma elevadora de salida. La segunda plataforma elevadora levanta la carrocería, que vuelve a colgarse en la cadena suspendida o se transfiere a la línea de montaje final de piso, cerrando el ciclo completo del proceso de chasis.
3. Sección de Montaje y Llenado Final (Línea de banda de piso)
Al salir de la sección de chasis, la carrocería ingresa a la sección de montaje y llenado final, volviendo al modo de transporte por banda de piso, con la base del vehículo a una altura de 750‑850 mm respecto al suelo. En esta etapa se realizan principalmente:
- Llenado cuantitativo de fluidos automotrices (líquido refrigerante, líquido de frenos, refrigerante de aire acondicionado, líquido lavaparabrisas)
- Montaje de asientos, cinturones de seguridad, paneles interiores de puerta y piezas interiores de techo solar
- Instalación de batería y conexión de arneses eléctricos
- Revisión visual final del vehículo, pegado de etiquetas y grabado del código VIN
La disposición de las estaciones se define en función de la carga real de trabajo de montaje, alineándose con el ritmo de producción de la sección de chasis.
4. Cámara de Prueba de Lluvia
Después del montaje y llenado final, los vehículos pasan directamente a la cámara de prueba de lluvia, el punto de control esencial de estanqueidad antes de la salida de la línea de montaje automotriz. Se trata de un canal cerrado de estructura de acero, equipado con tuberías de aspersión y boquillas distribuidas en múltiples caras internas:
- Distribución de aspersión: Arreglos de boquillas instalados en el techo y todo el perímetro; los ángulos de rociado cubren toda la superficie externa del vehículo sin puntos ciegos.
- Normativa de aspersión: Se rige por la norma GB/T 12480 o especificaciones internas del cliente. La intensidad habitual es de 5‑10 mm/min durante 2‑5 minutos; todos los parámetros son personalizables.
- Control de calidad y temperatura del agua: Se utiliza agua recirculada filtrada; la temperatura se mantiene cercana a la temperatura ambiente para evitar que la condensación se interprete erróneamente como fuga.
- Modo de inspección: El vehículo circula lentamente a través de una cortina de agua o permanece inmóvil bajo el rociado. Al finalizar el ciclo, inspectores revisan fugas en habitáculo, maletero y compartimento motor. Los vehículos no conformes se trasladan a la estación de reparación contigua.
- Sistema de recirculación de agua: Depósito colector inferior → decantación y filtración → bombeo hacia tuberías de aspersión; solo se repone el agua perdida por evaporación y salpicaduras.
5. Línea de Inspección de Rendimiento
Superada la prueba de lluvia, el vehículo es conducido por un operario o arrastrado automáticamente hacia la línea de inspección, recorriendo sucesivamente:
- Estación de alineación de ruedas: Equipo de alineación sobre rodillos para detectar y ajustar convergencia, inclinación y avance de eje.
- Equipo de comprobación de luces: Detección automática de intensidad y posición de haz de luces cortas y largas.
- Banco de prueba de frenos: Equipo de reacción por rodillos para medir fuerza de frenado y reparto entre ejes.
- Banco dinamométrico de rodillos (módulo opcional): Simula cargas de circulación vial para validar velocímetro, sistema ABS, ruidos extraños y otros puntos.
Los datos de inspección se cargan y archivan en tiempo real. Las unidades con no conformidades se derivan al área de reparación.
6. Zona de Salida de Línea
Una vez aprobada toda la inspección, el vehículo abandona la línea productiva y se dirige a la zona de estacionamiento de unidades terminadas o pista de pruebas viales; en este momento finaliza todo el proceso de montaje del vehículo.
II. Descripción Técnica de Equipos Clave
1. Plataforma Elevadora de Transferencia Aérea
- Estructura del bastidor: Estructura tipo pórtico de dos o cuatro columnas, soldada con perfiles de acero H, con tratamiento de galvanizado en caliente o pintura anticorrosiva; la plataforma tiene construcción de viga cajón.
- Modo de transmisión: Motor de freno sincronizado con elevación por husillo de bolas o cadena; posicionamiento en lazo cerrado mediante codificador absoluto.
- Brazos de soporte: Brazos extensibles en ambos lados, con almohadillas de poliuretano y topes de perfil en los extremos, accionados por cilindros neumáticos; tiempo de maniobra individual ≤4 s.
- Elementos de seguridad: Mordazas anti‑caída, interruptores de límite superior e inferior, protección contra sobrecarga y autobloqueo por corte de energía.
2. Sistema de Cadena de Arrastre por Fricción Acumulable de Piso
- Rieles: Rieles pesados de estampado, instalados en fosas a 250‑300 mm bajo nivel de suelo; la cara superior queda al ras del piso sin obstruir el tránsito peatonal.
- Modo de accionamiento: Unidades de fricción segmentadas; motorreductor impulsa rueda de poliuretano que presiona la barra de tracción de los carritos. Los carritos no presentan uniones rígidas entre sí y admiten acumulación flexible.
- Carritos: Estructura de cuatro ruedas de carga, equipados con bloques en V ajustables o soportes de perfil en la parte superior. Compatible con distancias entre ejes de 2300‑3100 mm, regulación manual o servomotorizada; otras distancias entre ejes se desarrollan bajo pedido.
- Característica de acumulación: Cuando la estación downstream está bloqueada, los carritos se acumulan ante los topes; las ruedas de fricción giran en vacío sin generar daños mecánicos.
3. Sistema de Posicionamiento y Control
- Topes neumáticos: Bloque neumático, tiempo de respuesta de elevación ≤1,0 s; queda al ras del suelo al retraerse.
- Gabinetes eléctricos: Distribuidos a lo largo de la línea, integran PLC, variadores de frecuencia e interruptores automáticos; grado de protección IP54.
- Cajas de operación: Cada estación cuenta con botones de arranque‑parada, parada de emergencia, reinicio y lámpara indicadora tricolor.
4. Elementos Complementarios de Protección de Seguridad
- Cercos de protección: Cercos de malla amarilla a ambos lados de la línea, altura 1,2‑1,5 m; las puertas de acceso disponen de interbloqueos de seguridad.
- Dispositivos de alarma sonora‑luminosa: Durante arranque y parada del equipo se activan simultáneamente luz giratoria y zumbador.
- Tambores de cable: La alimentación eléctrica móvil se realiza mediante tambores de cable retráctiles instalados en suelo.
III. Parámetros Técnicos del Equipo (Valores de referencia típicos, todos personalizables)
| Ítem | Parámetro Típico | Observación |
|---|---|---|
| Modelos compatibles | Autos sedán, SUV, MPV y vehículos eléctricos con distancia entre ejes 2300‑3100 mm | Soportes adaptables bajo pedido |
| Capacidad anual de producción | 10 000‑150 000 unidades | Ajuste de ritmo y cantidad de estaciones según demanda |
| Ritmo de diseño (Takt Time) | 60‑720 s/unidad (ajustable) | Definido según objetivo de producción |
| Velocidad de cadena de arrastre | 6‑10 m/min | Regulación por variador de frecuencia |
| Velocidad de elevación | 4‑5 m/min | Configuración ajustable |
| Carga máxima por unidad | ≤2500 kg | Capacidad de carga ampliable |
| Precisión de posicionamiento | ±3 mm | Precisión modificable por encargo |
| Alimentación eléctrica | Trifásico 380V/50Hz | Adaptable a estándares de países de exportación |
| Esquema de control | Control centralizado PLC + cajas locales por estación, interfaz reservada para sistema MES | ‑ |
| Intensidad de aspersión de prueba de lluvia | 5‑10 mm/min (norma GB/T 12480 o normativa cliente) | Personalizable |
| Condiciones ambientales de trabajo | Planta cubierta, 0℃‑40℃, humedad ambiente ≤90% | ‑ |
IV. Escenarios de Aplicación
Este conjunto de equipos está orientado a plantas de montaje de vehículos pasajeros con producción anual entre 10 000‑150 000 unidades, siendo especialmente apto para:
- Empresas automotrices medianas‑pequeñas con producción mixta de múltiples modelos y cambios frecuentes de producto;
- Proyectos de renovación de plantas antiguas con limitaciones de altura de nave y objetivo de reducir inversiones en obra civil;
- Proyectos de actualización para producción compartida de vehículos de combustión interna y vehículos eléctricos;
- Suministro completo de instalaciones para plantas de ensamblaje KD destinadas a mercados de ultramar.
La línea completa adopta diseño modular; rieles, carritos transportadores, plataformas elevadoras y cámara de lluvia se pueden fabricar como equipo no estándar adaptado a las dimensiones reales de cada planta.
V. Visión General del Sistema
El conjunto corresponde a un equipo integrado para plantas de montaje de fabricantes automotrices medianos‑pequeños, que cubre funciones de montaje de chasis, inspección vehicular y transporte de materiales. Se basa en la combinación tecnológica probada: almacenamiento‑transporte suspendido aéreo + cadena de arrastre por fricción acumulable de piso + transferencia por plataformas elevadoras. Utiliza la cadena de arrastre acumulable de piso como eje principal de transporte, complementada con plataformas elevadoras pesadas de transferencia aérea, logrando el traslado fluido de las carrocerías entre múltiples niveles. Abarca todo el ciclo de proceso: ingreso de carrocería en bruto, montaje de chasis, montaje‑llenado final, prueba de estanqueidad por lluvia e inspección de prestaciones del vehículo. El equipo presenta una operación estable, un rango amplio de ajuste del ritmo productivo y satisface los requerimientos de producción mixta mult-modelo para volúmenes anuales de 10 000‑150 000 unidades. Todas las especificaciones de la línea se pueden adaptar como solución no estándar según las condiciones de la planta, estructura de productos y planeamiento de capacidad del cliente.