
I. Resumen de la industria de vehículos eléctricos de baja velocidad
Los vehículos eléctricos de baja velocidad incluyen principalmente microcoches de cuatro ruedas para movilidad, vehículos de observación para parques y vehículos de transporte interno, utilizados frecuentemente para trayectos comunitarios, recorridos turísticos en sitios de interés y traslado de materiales dentro de plantas industriales. Los vehículos completos utilizan tracción de corriente continua (DC) de bajo voltaje, con voltajes de sistema predominantes de 48V a 72V, potencia de motor de 3 a 15kW y una velocidad máxima generalmente entre 25 y 45 km/h. La autonomía oscila entre 60 y 150 km, con configuraciones de baterías de plomo-ácido o baterías de litio fosfato de hierro (LFP). El peso en vacío del vehículo varía entre 350 y 800 kg, con carrocerías de chapa metálica o cáscaras de materiales compuestos. La estructura incluye el conjunto del chasis, el motor de impulsión, el paquete de baterías de tracción, el conjunto del controlador, el sistema de dirección y frenado, y los componentes de interior y exterior.
Los productos cuentan con una gran variedad de piezas y componentes; los procesos de ensamblaje de interiores, faros, arneses de cables, puertas, vidrios y asientos son complejos, y existen requisitos de procesos claros para el par de apriete en el ensamblaje, el tendido de arneses, las holguras y diferencias de panel de la carrocería, y las pruebas de energización en la línea de salida. Con la expansión de la capacidad de mercado, el ensamblaje tradicional en estaciones dispersas está siendo reemplazado gradualmente por una línea de ensamblaje de vehículos eléctricos de baja velocidad con ritmo de producción. Las ensambladoras exigen a estas líneas una transportación de cargas pesadas, compatibilidad para mezclar múltiples modelos, detección en línea y trazabilidad de datos. Una sola línea debe completar el proceso integral que va desde la carga del chasis, el ensamblaje de componentes, el ensamblaje final del vehículo, las pruebas de salida y las pruebas de lluvia.
II. Análisis técnico de la línea de ensamblaje de vehículos eléctricos de baja velocidad (ilustrada)
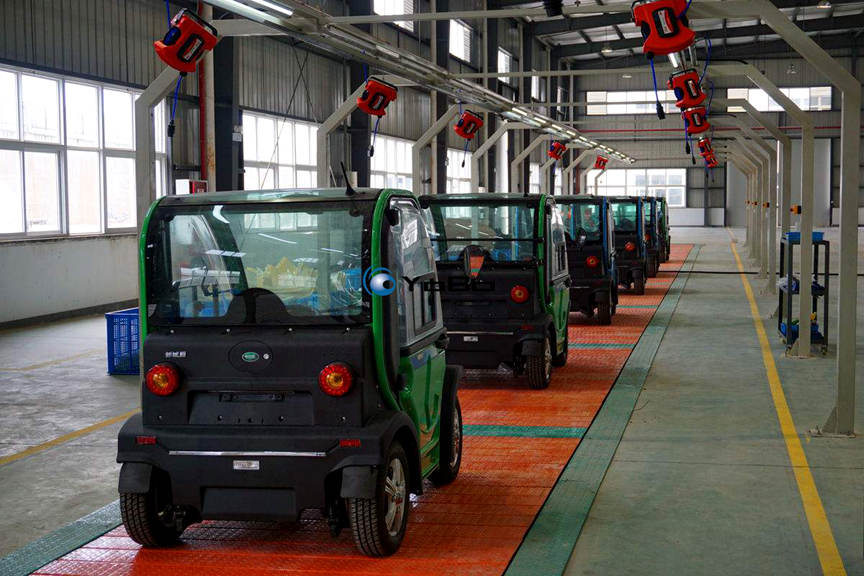
La imagen muestra el sitio de una línea de ensamblaje general de microvehículos eléctricos de cuatro ruedas de baja velocidad. Se trata de una línea de producción de vehículos eléctricos de baja velocidad integrada de transporte de placas a nivel de suelo, utilizada para completar el ensamblaje general y las pruebas de salida del vehículo completo.
Cuerpo de hardware de la línea de producción
Utiliza una línea de transporte de placas a nivel de suelo, donde las placas portadoras sostienen directamente el chasis del vehículo completo, adaptándose a pesos de 350 a 800 kg. Sobre las estaciones de trabajo se dispone un grupo de polipastos de equilibrio neumático KBK de brazo voladizo, utilizados para la elevación auxiliar de piezas pesadas como chasis, paquetes de baterías, puertas y parabrisas, reduciendo la intensidad de trabajo físico. A lo largo de la línea se pueden configurar terminales táctiles industriales en las estaciones de trabajo para emitir documentos de trabajo SOP, logrando la verificación de BOM, prevención de errores mediante escaneo de códigos y registro de procesos, conectándose con el sistema MES para la recopilación de datos de todo el proceso del producto. En el suelo se establecen líneas de advertencia rojas y amarillas para diferenciar las zonas de circulación de las estaciones de trabajo.
Distribución de procesos por estación (a lo largo del flujo de la línea)
- Estación de carga del chasis: Posicionamiento del chasis y bloqueo de la placa transportadora.
- Estación de pre-ensamblaje del chasis: Instalación del motor de impulsión, conjunto de amortiguadores, sistema de frenado y mecanismo de dirección.
- Estación de ensamblaje de baterías: Izaje y fijación del paquete de baterías de tracción, e inserción de arneses de alto y bajo voltaje.
- Estación de ensamblaje de carrocería: Ensamblaje de la carcasa, puertas y parabrisas. Los vehículos en la imagen ya han completado el ensamblaje de carrocería y se encuentran en las etapas posteriores del proceso.
- Estación de ensamblaje de interiores y exteriores: Instalación de asientos, tablero de instrumentos, faros, espejos retrovisores y componentes de interior.
- Estación de conexión de arneses del vehículo: Tendido e inserción de los arneses del vehículo completo, controlando los puntos de fijación y el riesgo de interferencia de los cables.
- Estación de pruebas de energización en la línea de salida: Energización del vehículo completo para detectar luces, dirección, frenado, comunicación del controlador del motor y funciones de visualización del tablero.
- Estación de pruebas de lluvia: Pruebas de hermeticidad y sellado impermeable del vehículo completo.
- Inspección final, revisión de apariencia y línea de salida del vehículo completo.
Puntos clave de diseño de la línea de producción
① Soportabilidad de cargas pesadas: El peso del vehículo eléctrico de baja velocidad tiene un rango amplio. Las placas transportadoras y la estructura del bastidor necesitan reservar un margen de seguridad para evitar deformaciones por cargas pesadas a largo plazo.
② Compatibilidad flexible: Una misma línea de producción de vehículos eléctricos de baja velocidad puede ser compatible con la producción mixta de múltiples modelos micro de baja velocidad con diferentes distancias entre ejes y pesos. Las posiciones de soporte de los accesorios se pueden ajustar rápidamente sin necesidad de modificar drásticamente la línea.
③ Diseño de colaboración hombre-máquina: Los componentes pesados como los paquetes de baterías y las puertas dependen de los polipastos de equilibrio KBK para el manejo auxiliar. El ensamblaje es principalmente manual, mientras que el equipo de transporte se encarga del posicionamiento y flujo. El equipo no realiza un ensamblaje autónomo no tripulado, manteniéndose coherente con el escenario de trabajo colaborativo hombre-máquina mostrado en la imagen.
④ Control de seguridad eléctrica: Las estaciones de ensamblaje de baterías y de pruebas de energización cuentan con protecciones de seguridad para prevenir cortocircuitos y descargas eléctricas durante el ensamblaje.
⑤ Bucle cerrado de datos de todo el proceso: Los terminales de las estaciones se vinculan al código SN del vehículo completo, confirmando el escaneo de procesos, almacenando y cargando los datos de detección en la línea de salida, logrando que los registros de ensamblaje de cada vehículo completo sean trazables.
Características del producto de la línea
Este tipo de línea de ensamblaje de vehículos eléctricos de baja velocidad completa el ensamblaje y las pruebas del vehículo completo de acuerdo con un ritmo preestablecido, logrando el flujo integrado desde la puesta en línea del chasis hasta la salida del vehículo completo, reduciendo el transporte transversal de piezas. En la etapa de selección de equipos, es necesario determinar la longitud de la línea, el número de estaciones de trabajo, la cantidad de puntos de izaje del polipasto de equilibrio y la configuración de las estaciones de prueba, combinando el peso del modelo objetivo, el rango de distancia entre ejes, la planificación de la capacidad diaria y el ciclo de iteración del producto.
Para finalizar, es importante destacar que, al buscar soluciones de fabricación, se deben priorizar las líneas de producción de vehículos eléctricos de baja velocidad de alta calidad y estándares técnicos, evitando confundirlas con una línea de ensamblaje de vehículos eléctricos vulgares que no cumpla con las normativas.