
I. Introducción General
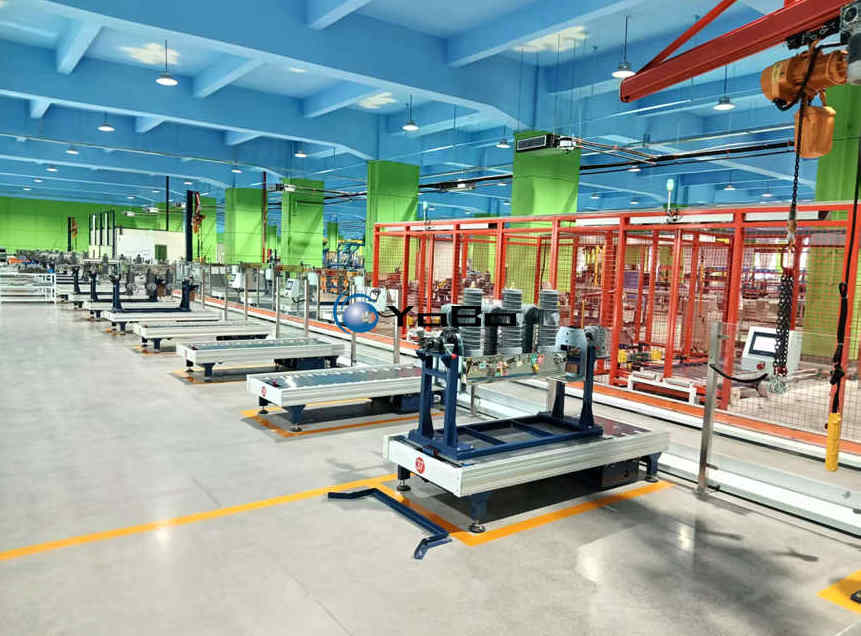
La Línea de Producción de Interruptores en Poste es un sistema flexible de fabricación y montaje diseñado específicamente para equipos de maniobra de distribución de 10kV. Esto incluye interruptores automáticos integrados (primario-secundario), seccionadores de demarcación y interruptores de carga montados en poste. El sistema integra transporte mecánico, equipos de proceso especializados, control eléctrico e informatización industrial en una sola línea de ensamblaje. Cubre las tres etapas críticas de ensamblaje, puesta en marcha y pruebas, permitiendo que los interruptores completen una cadena de procesos continua, desde la carga del chasis hasta la descarga del producto terminado.
1.1 Contexto y Evolución del Proceso
Históricamente, estos productos se fabricaban en estaciones de trabajo dispersas con ensamblaje manual. Los chasis, mecanismos de operación, columnas y circuitos secundarios se manejaban por separado, transportados mediante grúas y carros. La secuencia de ensamblaje, el torque y los puntos de cableado dependían en gran medida de la experiencia del operario, lo que dificultaba garantizar la consistencia incluso dentro del mismo lote. Además, las pruebas de aceptación de fábrica (FAT) solían estar separadas del sitio de ensamblaje, complicando el análisis de fallas debido a registros incompletos. Nuestra línea aborda estos desafíos estandarizando los procesos, asegurando que cada unidad siga una ruta de producción idéntica y capturando datos completos del proceso en todo momento.
1.2 Principio de Funcionamiento
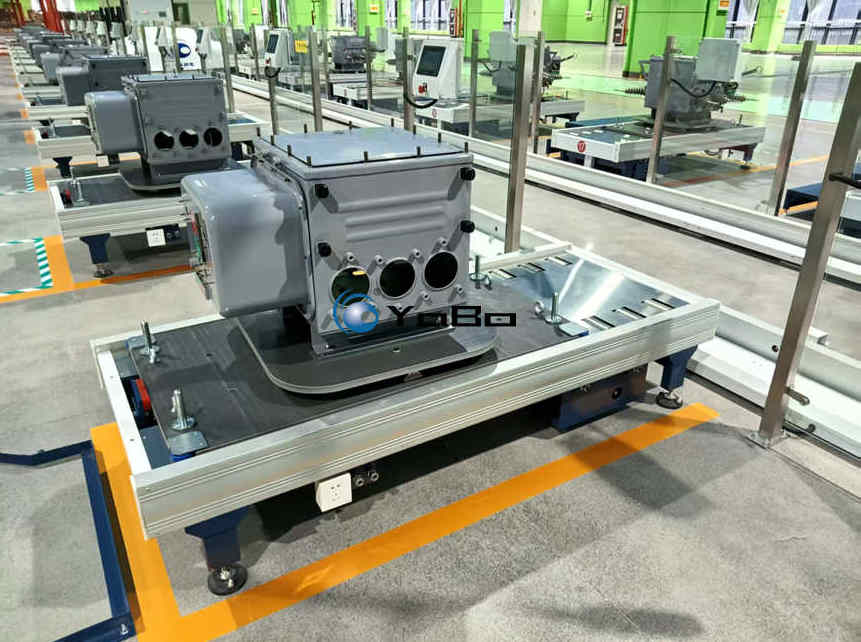
Toda la línea utiliza pallets de herramientas personalizados como base para el transporte y posicionamiento del producto. En la primera estación, el chasis del interruptor se iza sobre el pallet, que luego viaja a lo largo de la vía de transporte a través de cada estación de trabajo secuencial. El pallet cuenta con mecanismos integrados de posicionamiento y bloqueo, y ofrece capacidades de rotación e inclinación en múltiples estaciones para facilitar ángulos de ensamblaje ergonómicos. Una vez que el producto terminado se descarga en la última estación, los pallets vacíos regresan automáticamente al punto de inicio a través de una vía de retorno, formando un ciclo de circuito cerrado.
Este modelo de producción define claramente las responsabilidades de cada estación: las estaciones posteriores no necesitan retrabajar los procesos completados aguas arriba. Si ocurre una anomalía en una estación específica, la unidad puede aislarse en una estación de reparación dedicada sin interrumpir el flujo de los demás pallets. La producción se organiza según la posición del pallet en lugar de los turnos de trabajo, lo que hace que el tiempo de takt sea calculable y ajustable.
1.3 Adaptabilidad Flexible
Las instalaciones de fabricación suelen manejar múltiples series de productos simultáneamente. Existen diferencias estructurales significativas entre los interruptores automáticos y los interruptores de carga, mientras que los tipos de demarcación y seccionamiento varían en su configuración de transformadores de instrumentos, transformadores de potencial (PT) y cables de conexión, lo que resulta en variaciones sustanciales en dimensiones y peso. En lugar de ser una línea dedicada a un solo producto, esta línea de ensamblaje permite el cambio de modelo mediante el reemplazo de elementos de sujeción y la carga de programas operativos correspondientes, dejando la estructura principal del transportador sin cambios. Un cambio de modelo típico implica solo el ajuste de herramientas y la carga del programa, sin necesidad de reconfigurar el diseño de la vía.
En términos de compatibilidad, el lado primario cubre interruptores de vacío en poste, interruptores de demarcación, interruptores de seccionamiento, interruptores de carga en poste y seccionadores de demarcación. El lado secundario abarca Unidades Terminales de Feeder (FTU), transformadores de instrumentos, PT, conectores tipo aviación y cables de conexión exteriores. Cuando se introducen nuevos modelos, se pueden agregar las herramientas y programas correspondientes siempre que los planos del producto, los procesos de ensamblaje y los ítems de prueba estén claramente definidos. La línea en sí no impone un límite superior en la variedad de productos; las restricciones se limitan solo a la capacidad de carga de las herramientas y al espacio de trabajo de la estación.
1.4 Dimensiones de Personalización (Ingeniería a Medida)
Como un sistema de equipos integrados no estándar, esta línea no está disponible como un modelo estándar “fuera de la caja”. La fase de diseño de la solución debe abordar simultáneamente tres factores: el diseño de la instalación del cliente, la cuadrícula de columnas y las dimensiones de las puertas determinan la configuración de la línea y la longitud total; los objetivos de capacidad anual y los patrones de turnos determinan el número de estaciones y el tiempo de takt; y el portafolio de productos y los planos de ensamblaje determinan las estructuras de las herramientas y los requisitos de prueba.
En cuanto al diseño, se adopta una configuración lineal cuando el espacio en el suelo lo permite, ofreciendo una visibilidad clara de los procesos aguas arriba y abajo. Cuando la longitud está restringida, se emplean diseños en forma de U o de ida y vuelta, utilizando secciones de retorno para transportar los pallets vacíos de regreso al inicio; esto requiere asignar espacio adicional en las esquinas para transferencia y acceso de mantenimiento. El número de estaciones también es ajustable: una configuración base de ocho estaciones es común, con estaciones adicionales insertadas según sea necesario para apriete, pruebas de fugas, marcado, etc., junto con estaciones reservadas para reparación y amortiguación.
1.5 Informatización y Trazabilidad
Los números de serie del producto se ingresan en la primera estación. A partir de ahí, las confirmaciones de proceso, los parámetros críticos y los registros de anomalías en cada estación posterior se vinculan a ese número de serie, creando un registro digital completo para cada unidad. Para la trazabilidad por lotes, los usuarios pueden recuperar marcas de tiempo de ensamblaje, ID de operadores, datos de apriete, curvas de quemado y resultados de pruebas por número de serie, eliminando la dependencia de documentos en papel.
La integración con MES es opcional. Cuando está conectada, la línea de ensamblaje recibe órdenes de trabajo y retroalimenta cuatro categorías de estado: iniciado, completado, WIP (trabajo en progreso) y excepción, junto con la producción a nivel de orden y las tasas de rendimiento. Para clientes sin MES, el almacenamiento de datos local incorporado en la línea es suficiente para admitir la trazabilidad a nivel de unidad. Las interfaces utilizan protocolos industriales estándar, con campos de datos específicos confirmados con los sistemas de información del cliente durante la fase de diseño para evitar retrabajos posteriores a la instalación.
1.6 Diseño de Seguridad (EHS)
El área de producción está delimitada por cercas de protección de seguridad. Los puntos de acceso del personal están equipados con enclavamientos de seguridad y circuitos de parada de emergencia; abrir una puerta provoca una parada inmediata de la línea. Los dispositivos de elevación asistida se dimensionan según el peso del chasis para reducir la carga de manipulación manual. Las alarmas audibles y visuales proporcionan señales distintivas para tres estados: llegada del pallet, parada por falla y permiso de reinicio. Los movimientos de inclinación y rotación de las herramientas incorporan límites de recorrido y sensores de confirmación de posición; si no se logra el bloqueo, se impide el avance a la siguiente estación. Estas medidas se implementan por niveles según las políticas de gestión de seguridad del taller del cliente, con configuraciones específicas detalladas en la propuesta.
II. Flujo del Proceso Principal
La línea emplea un modelo de producción de retorno de pallets: los pallets que transportan las piezas pasan secuencialmente por cada estación según el flujo del proceso para completar todas las tareas de ensamblaje y puesta en marcha. Tras la descarga de los productos terminados, los pallets vacíos regresan a la estación inicial a través de la vía de retorno para su reutilización. A continuación, se describe, en orden de estación, lo que hace cada una, los criterios de finalización requeridos y los registros generados. La secuencia y cantidad de estaciones pueden ajustarse según los procesos específicos del cliente y no es necesario que coincidan exactamente con la tabla a continuación.
| Estación | Contenido de Operación y Puntos de Control |
|---|---|
| Carga del Chasis | La grúa levanta el chasis del interruptor sobre el pallet de herramientas; la herramienta completa el posicionamiento y bloqueo. El mecanismo de inclinación/rotación integrado ajusta el chasis al ángulo óptimo para el ensamblaje posterior. El número de serie se ingresa en la terminal de la estación, vinculando el registro de producción y estableciendo el punto de inicio para la trazabilidad. |
| Ensamblaje del Mecanismo Interno | Instalación de componentes mecánicos críticos, incluyendo el mecanismo de operación, bielas de transmisión y conjuntos de resortes; se completa el alineamiento y el pretensado. La rotación/inclinación del pallet elimina puntos ciegos y reduce el levantamiento/reposicionamiento repetitivo. La estación registra el estado de finalización; la liberación se bloquea hasta recibir confirmación. |
| Ensamblaje de Columnas AT | Ensamblaje de componentes de alta tensión, incluyendo cámaras de vacío, bujes aislantes y aisladores de entrada/salida; se completa el posicionamiento y apriete de pernos. La precisión de instalación impacta directamente el rendimiento de aislamiento; esta estación incluye verificaciones explícitas para datos de posicionamiento y torque de apriete. |
| Ensamblaje Mecánico | Instalación de partes de transmisión externa, componentes de sellado, puertas del gabinete y accesorios; se completa el sellado del gabinete. Las holguras de transmisión mecánica se inspeccionan punto por punto para confirmar un funcionamiento suave sin trabas o fricción anormal. |
| Cableado Secundario | Se completa el cableado del circuito de control secundario, transformadores de instrumentos y controlador; se enrutan y terminan los cables de señal y potencia. La estación puede incluir guías de cableado con verificación punto por punto contra números de plano para prevenir cableado erróneo, conexiones omitidas o secuencias de cables invertidas. |
| Quemado y Puesta en Marcha (Apertura/Cierre) | Se realizan múltiples ciclos de apertura/cierre para el quemado mecánico. Se registran parámetros como velocidad de operación, distancia de recorrido y sincronización trifásica. Se pone a punto la acción del mecanismo para identificar trabas, recorrido incompleto o rebote anormal. Los datos de la curva se archivan bajo el número de serie del producto. |
| Pruebas de Desempeño Eléctrico | Ejecución de pruebas de aceptación de fábrica: medición de resistencia del circuito principal, pruebas de aislamiento, verificación de continuidad del circuito secundario, etc. La resistencia del circuito se mide por el método de caída de tensión DC con corriente de prueba ≥100A; antes de medir, confirmar que el interruptor esté cerrado y conectado a tierra de forma fiable; tras la medición, esperar a que el instrumento se descargue antes de desconectar. Las unidades no conformes se marcan en línea y se enrutan a la estación de manejo de excepciones. |
| Descarga del Producto Terminado | Los productos calificados se retiran del pallet mediante grúa y se transfieren al almacenamiento de mercancías terminadas. Los pallets vacíos entran en la vía de retorno y se transportan automáticamente de regreso a la estación inicial para su reutilización. |
2.1 Estaciones Extendidas Opcionales
Además de las estaciones base, se pueden insertar las siguientes según las necesidades del proceso: estaciones automáticas de apriete servo-accionadas (para operaciones de pernos de alto volumen que requieren torque consistente); estaciones de ensamblaje/carga-descarga asistidas por robot (para tareas altamente repetitivas o espacios confinados); estaciones de prueba de fugas (para productos llenos de SF6 o sellados contra la humedad); y estaciones de identificación/marcado (vinculando placas de identificación, códigos QR y números de serie). Las estaciones extendidas comparten la misma arquitectura de control y datos que las estaciones base, sin requerir un sistema separado.
2.2 Adquisición de Datos y Terminales de Estación
Cada estación está equipada con una HMI táctil independiente que cumple tres funciones: confirmación de proceso (estado de finalización y autorización de liberación), adquisición de datos (entrada manual o captura automática de parámetros clave) y alerta de anomalías (pasos de proceso faltantes, valores fuera de tolerancia, fallos del equipo). Todos los datos del proceso se almacenan centralmente y son buscables por número de serie, turno, estación y período de tiempo. Los registros de alarma y los resultados de resolución se conservan juntos para facilitar el análisis de problemas recurrentes.
III. Especificaciones Técnicas Clave
La siguiente tabla proporciona indicadores de referencia para la evaluación preliminar durante la fase de selección de la solución. Todos los aspectos de hardware, estaciones de proceso y funciones de control deben diseñarse a medida según los planos del producto del cliente, los objetivos de capacidad y las condiciones de la instalación. Los ítems marcados como “Opcional” no están incluidos en el alcance de entrega estándar.
| Ítem | Descripción de Especificación |
|---|---|
| Productos Compatibles | Diversos interruptores de vacío en poste de 10kV, interruptores de demarcación, interruptores en poste integrados primario-secundario e interruptores de carga en poste. Soporta producción mixta de diversas dimensiones y pesos; gama de productos ampliable según necesidad. |
| Sistema de Transporte | Transportador de pallets/skids de circulación; los pallets cuentan con mecanismos de posicionamiento/bloqueo y soportan rotación de piezas e inclinación multi-ángulo. Capacidad de carga y dimensiones personalizadas al producto real del cliente. |
| Configuración de Estaciones | Estaciones base configurables arriba/abajo; estaciones de expansión reservadas. Estaciones adicionales de reparación y amortiguación disponibles. Cantidad de estaciones determinada por requisitos de capacidad. |
| Tiempo de Takt | Diseño a medida según objetivos de capacidad del cliente; tiempo de takt ajustable; compatible con producción de cambio de múltiples variantes. |
| Alimentación y Aire | Compatible con alimentación industrial 380V y aire comprimido 0.4–0.7 MPa; adaptable a condiciones de servicios públicos específicas del sitio. |
| Sistema de Control | Control PLC centralizado con HMI independiente en cada estación; incluida alarma de fallos y monitoreo de estado de estación. Soporta integración MES para despacho de órdenes, recolección de datos de producción y trazabilidad del ciclo de vida completo (integración MES es opcional). |
| Configuración de Diseño | Tipo lineal estándar; diseños en U o de ida y vuelta disponibles para instalaciones con restricción de espacio. Longitud, ancho y altura diseñados según dimensiones de la instalación. |
| Hardware Auxiliar | Dispositivos de elevación asistida en estación, cercas de protección de seguridad, enclavamientos de parada de emergencia, alarmas audibles/visuales, sistema de transporte de retorno de pallets. Todos los componentes auxiliares seleccionables según necesidad. |
| Módulos de Expansión Opcionales | Unidad de apriete automático servo, módulo de prueba de fugas, carga/descarga y ensamblaje asistido por robot, marcado/identificación automática, módulo de prueba eléctrica en línea. Integrado bajo demanda. |
| Entorno de Operación | Adecuado para talleres de ensamblaje de equipos de alta tensión interiores estándar. Personalización de protección disponible según temperatura/humedad y condiciones de polvo del taller. |
3.1 Notas sobre Ítems de Prueba
Los criterios de aceptación para las pruebas de fábrica realizadas en la estación de Pruebas de Desempeño Eléctrico se derivan de las especificaciones técnicas del producto y los estándares de prueba aplicables; no se proporcionan valores numéricos uniformes aquí. Los límites de resistencia del circuito principal, los niveles de aislamiento y los umbrales de características mecánicas varían significativamente según los modelos y deben configurarse según las hojas de datos específicas del producto. El papel de la línea de ensamblaje es parametrizar estos criterios dentro del programa de prueba, asegurando límites y configuraciones de cableado consistentes para cada prueba, con determinación automática de aprobación/rechazo.
Tomando el quemado de apertura/cierre como ejemplo, los parámetros a registrar incluyen tiempo de apertura, tiempo de cierre, no simultaneidad trifásica, velocidad de operación y recorrido de contacto (holgura). Para equipos de clase 10kV, los límites típicos para la no simultaneidad de cierre y apertura trifásica son ≤2 ms, sujeto a las condiciones técnicas específicas del producto. Cuando la sincronización excede la tolerancia, el ajuste típicamente comienza verificando la longitud efectiva de la biela de transmisión de cada fase; sin embargo, el recorrido y el sobre-recorrido deben confirmarse primero dentro de las especificaciones, de lo contrario los ajustes de sincronización carecen de una línea base de referencia válida.
3.2 Ítems que Requieren Confirmación para Soluciones (Ingeniería)
| No. | Ítem de Entrada | Alcance de Impacto |
|---|---|---|
| 1 | Portafolio de productos, rango de dimensiones y peso | Estructura de herramientas, diseño de capacidad de carga, selección de mecanismo de inclinación |
| 2 | Planos de ensamblaje y documentación de proceso | Asignación de tareas de estación, definición de datos de herramientas, ítems de prueba |
| 3 | Capacidad anual, patrón de turnos, requisitos de takt | Número de estaciones, capacidad de amortiguación, longitud total de línea |
| 4 | Plano de planta (incl. cuadrícula de columnas, puertas, piso) | Configuración de diseño, cimentación de equipos, pasillos logísticos |
| 5 | Capacidad eléctrica y condiciones de aire | Esquema de distribución eléctrica, diseño de circuito neumático |
| 6 | Requisitos de interfaz MES / IT | Campos de datos, protocolo de comunicación, alcance de puesta en marcha |
| 7 | Políticas de gestión de seguridad y medio ambiente | Grado de protección, clasificación de enclavamientos, tratamiento de polvo/extracción |
3.3 Observaciones Finales
Esta línea de ensamblaje de interruptores en poste es un sistema de equipos integrados no estándar. Los indicadores en la Tabla 3-1 sirven únicamente como referencias base y no constituyen compromisos de rendimiento para ningún proyecto específico. Todos los aspectos de hardware, estaciones de proceso y funciones de control se desarrollarán en una solución dedicada basada en los planos del producto del cliente, objetivos de capacidad y condiciones de la instalación en sitio, sujetos a confirmación técnica mutua. Tras la aprobación de la solución, el alcance de entrega, la metodología de aceptación y los criterios de aceptación se finalizarán en consecuencia.