
I. Descripción general
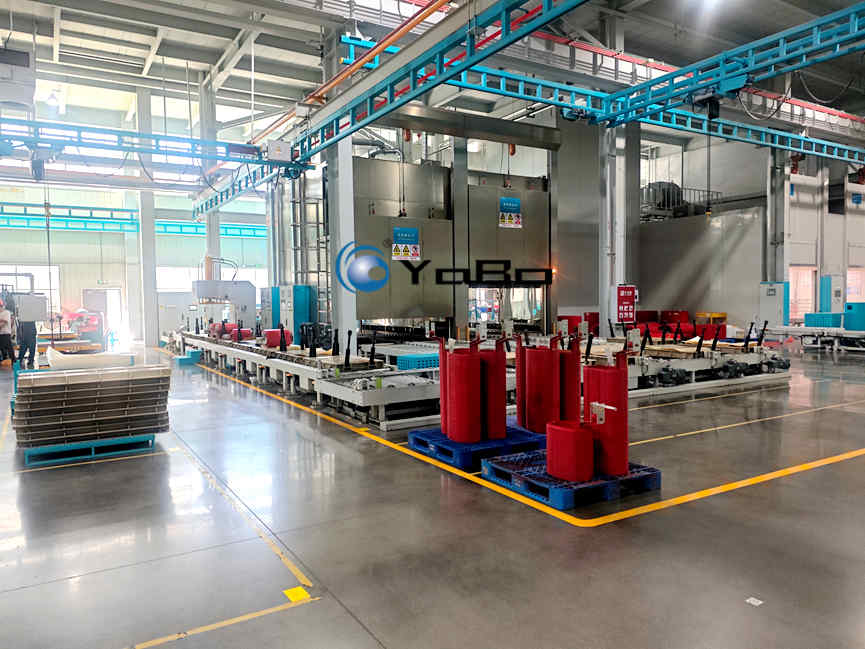
Esta línea de montaje de transformadores cubre todo el proceso: desde la formación de bobinas, el vaciado de resina al vacío y el curado a alta temperatura, hasta el manejo de materiales del producto terminado. Toda esta línea de producción de transformadores se organiza bajo una arquitectura de tres niveles: «automatización de equipos + automatización logística + integración de información». Se trata de una línea diseñada a medida (no estándar) según las condiciones de las instalaciones del cliente, su cartera de productos y sus objetivos de capacidad. Es apta para la producción a gran volumen de transformadores de distribución de 10 kV, así como para la fabricación de múltiples variantes de transformadores especiales de 35 kV/110 kV.
II. Distribución por zonas de la línea
Zona frontal — Carga de moldes y preparación de materiales: Se implementan sistemas de grúas flexibles suspendidas KBK, que cubren el almacenamiento de bobinas, las estaciones de carga de moldes, las zonas de preparación de moldes y los puntos de transferencia de vehículos RGV. Una vez que las bobinas se cargan en los moldes, se colocan sobre soportes de utillaje a la espera de ser retirados por el sistema logístico.
Zona intermedia — Vaciado al vacío y curado: Los tanques de vaciado y los hornos de curado se disponen en filas. Los vehículos RGV (vehículos guiados por raíl) circulan por raíles empotrados en el suelo entre los distintos equipos, entregando los soportes de utillaje a las estaciones de vaciado, a las entradas de los hornos de curado y a las zonas de amortiguamiento de salida.
Zona trasera — Desmoldeo y posprocesado: Tras el curado, los moldes son devueltos por los vehículos RGV. Las grúas KBK asisten en la apertura de moldes, la extracción de piezas y la limpieza de moldes. Las bobinas terminadas pasan entonces a los procesos posteriores de la línea de montaje de transformadores o a las pruebas.
Todas las zonas se coordinan mediante un PLC principal conectado al sistema MES, garantizando la sincronización entre el suministro de materiales, la ejecución de procesos y el ritmo de salida de la línea de producción de transformadores.
III. Equipos principales y capacidades de proceso
Sistema de vaciado a presión de vacío
La resina y el endurecedor se almacenan por separado en tanques de preparación, se desgasifican mediante desaireación de película fina y luego se dosifican con precisión en un tanque de mezcla final mediante bombas de precisión en proporciones exactas. La mezcla se inyecta en la cavidad del molde bajo vacío; durante el proceso se puede aplicar presión positiva para mejorar la impregnación. El sistema permite ajustar los niveles de vacío de operación, las temperaturas de vaciado y las presiones, controlando la precisión de dosificación y la uniformidad de mezcla. Todo el proceso de vaciado se controla automáticamente mediante PLC, y los operarios seleccionan las recetas de proceso correspondientes para su ejecución.
Sistema de curado a alta temperatura
Los hornos de curado utilizan calefacción eléctrica combinada con circulación de aire caliente. El control de temperatura multietapa por PLC admite curvas de precalentamiento, gelificación, curado y enfriamiento lento. La adquisición de temperatura en múltiples puntos garantiza una distribución uniforme de la temperatura dentro del horno, minimizando los riesgos de agrietamiento y contracción de la resina. Varios hornos de curado pueden operar simultáneamente con diferentes curvas de curado.
Sistemas logísticos y de elevación
Las redes de raíles de aleación de aluminio KBK cubren las zonas de carga y transferencia de moldes, con bajo peso propio y mínima resistencia a la marcha. Los vehículos RGV se desplazan sobre raíles físicos, ofreciendo alta precisión de posicionamiento sin verse afectados por las condiciones del suelo, lo que los hace ideales para la entrega cíclica de soportes de utillaje de alta carga. Los sistemas RGV y KBK colaboran formando un sistema logístico de ciclo cerrado para la línea de montaje de transformadores.
IV. Especificaciones técnicas (personalizables)
表格
| Parámetro | Rango de referencia | Notas de personalización |
|---|---|---|
| Sistema logístico de planta | ||
| Carga nominal RGV | 1t / 2t / 3t / 5t / 10t | Según peso máximo del soporte de utillaje |
| Longitud de raíl RGV | 10m – 100m+ | Según longitud del taller |
| Precisión de posicionamiento RGV | ±1mm / ±2mm | Según precisión del equipo de acoplamiento |
| Comunicación RGV | Ethernet industrial / Wi‑Fi / 5G | Según condiciones de red del sitio |
| Área de cobertura de raíl KBK | 50㎡ – 500㎡+ | Según área de las instalaciones |
| Equipo de vaciado al vacío | ||
| Rango de nivel de vacío | 10Pa – 1000Pa (ajustable) | Según requisitos de proceso |
| Precisión de dosificación de resina | ±0,5% – ±2% | Según requisitos de precisión |
| Diámetro interior del tanque de vaciado | Según tamaño máximo de molde | Diseño no estándar |
| Capacidad simultánea de moldes | 1–4 moldes/tanque | Según necesidades de capacidad |
| Grupo de hornos de curado | ||
| Potencia por horno | 15kW – 60kW | Según volumen de cámara |
| Segmentos de control de temperatura | 4–16 segmentos | Según complejidad del proceso |
| Mecanismo de apertura de puerta | Elevación vertical / deslizamiento horizontal | Según distribución del taller |
| Hornos en operación simultánea | 2–10 unidades | Según necesidades de capacidad |
| Sistema de información | ||
| Protocolos de comunicación | PROFINET / Modbus / OPC UA | Según sistemas del cliente |
| Puntos de adquisición de datos | 50–500 puntos | Según requisitos |
| Integración MES | Soportada / opcional | Según planificación de TI |
| Requisitos de instalaciones | ||
| Carga de suelo | ≥ 2t/㎡ – 5t/㎡ | Según distribución de equipos |
| Interfaz de grúa aérea | Opcional | Según grúas existentes |
| Suministro eléctrico | AC 380V trifásico 5 hilos | Según carga de potencia total |
Nota: Todos los parámetros anteriores son valores de referencia. Todos los elementos pueden diseñarse a medida según los requisitos específicos del cliente para la línea de producción de transformadores.
V. Configuraciones personalizables no estándar
- Personalización espacial: Diseño de luces de raíl KBK, dimensiones de RGV, trazado de raíles y disposición de equipos según la separación entre columnas, la altura del techo y las interfaces de grúas de la instalación.
- Personalización de producto: Personalización de utillajes, especificaciones de moldes, volúmenes de tanques de vaciado, perfiles de temperatura de hornos de curado y recetas de proceso según la gama de productos de la línea de montaje de transformadores.
- Personalización de capacidad: Ajuste del ritmo de producción mediante posiciones de horno en paralelo, configuraciones de doble RGV y capacidades de zonas de amortiguamiento.
- Personalización de nivel de automatización: Soporta diversos niveles de automatización, desde asistencia manual hasta totalmente automático; implementación por fases disponible.
- Personalización de informatización: Interfaces MES/ERP preintegradas; alcance de adquisición de datos, tipos de informes y profundidad de trazabilidad configurables según necesidad.
VI. Digitalización e integración de información
Mediante la conexión de grúas KBK, vehículos logísticos RGV, equipos de vaciado al vacío y grupos de hornos de curado a través de Ethernet industrial en una red de control unificada, el sistema permite:
- Despacho y programación de órdenes de producción de la línea de producción de transformadores
- Llamada remota y bloqueo de recetas de proceso
- Monitoreo de estado de equipos y alarma de fallos
- Planificación y seguimiento de rutas de flujo de utillaje
- Recolección automática de datos de calidad y generación de informes
VII. Escenarios de aplicación
Esta línea de montaje de transformadores integra el vaciado, el curado y los procesos posteriores en un sistema de fabricación continuo, reduciendo las esperas y manipulaciones entre procesos y soportando la producción ininterrumpida. La logística sobre raíl y la protección por zonas logran la separación hombre‑máquina. Es aplicable a la construcción de nuevas plantas y a la modernización de la automatización de talleres tradicionales para fabricantes de transformadores de tipo seco, atendiendo las necesidades operativas de la línea de producción de transformadores en sectores como subestaciones de energías renovables, suministro eléctrico de transporte ferroviario y distribución de energía en centros de datos.