
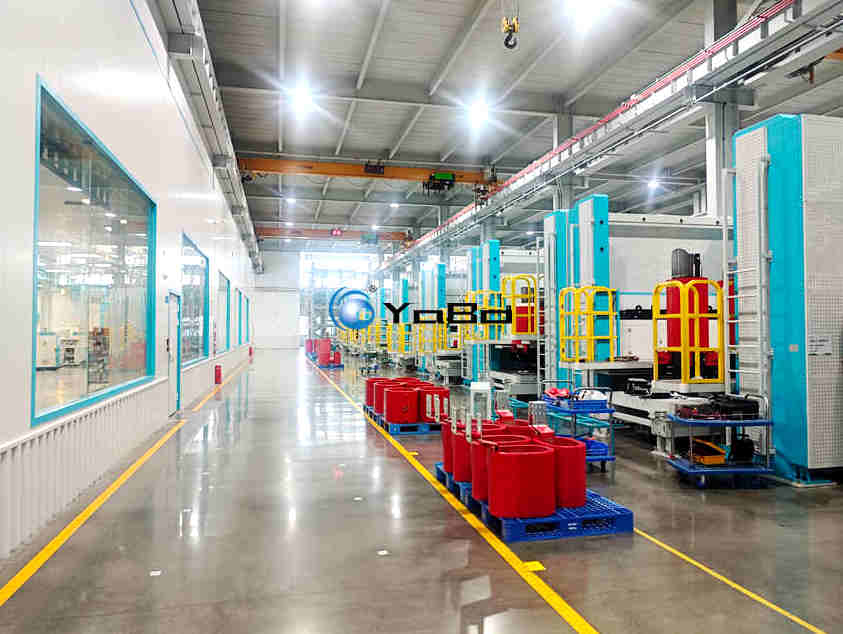
Línea de producción de transformadores secos / Línea de ensamblaje de transformadores secos
I. Descripción general del producto
Esta línea de producción de transformadores secos está diseñada principalmente para la fabricación de bobinas de alta tensión para transformadores secos con encapsulado de resina de 10 kV, 35 kV y algunos modelos de 110 kV. La línea abarca cuatro procesos de núcleo: cierre de moldes, colado en vacío, curado a alta temperatura, y desmoldeo/transferencia. Todo el sistema adopta un diseño modular y admite personalización no estándar según las dimensiones de las columnas del taller, el nivel de tensión del producto y el takt time (ritmo de producción). Es adecuada tanto para la planificación de nuevas fábricas de transformadores secos como para la modernización automatizada de talleres existentes de colado y curado.
El colado a presión en vacío con resina epoxi es el proceso clave para la formación del aislamiento de las bobinas de transformadores secos. Una vez que la bobina entra en el molde, se aplica vacío e se inyecta la mezcla de resina epoxi desgasificada, seguida de un curado a alta temperatura para formar el cuerpo de aislamiento sólido. Este proceso determina directamente el nivel de descarga parcial y la rigidez dieléctrica del producto final. Esta línea de ensamblaje eleva la operación de equipos independientes y mano de obra al nivel de producción automatizada continua, reduciendo la variabilidad de calidad causada por la intervención humana.
II. Procesos aplicables y gama de productos
La línea utiliza el proceso de colado a presión en vacío con resina epoxi. El flujo de trabajo es el siguiente: las bobinas devanadas e inspeccionadas se cargan en moldes dedicados; los moldes se transfieren a una estufa de precalentamiento para deshumidificación; tras el precalentamiento, ingresan a la cámara de colado en vacío donde se inyecta la resina y el endurecedor (preparados mediante desgasificación por película y mezcla dosificada) dentro del molde bajo vacío; después del colado, los moldes se transfieren a los hornos de curado para completar el proceso según un perfil específico de temperatura-tiempo; tras el enfriamiento, las bobinas se desmoldan y pasan a los procesos finales y a la inspección.
Productos aplicables:
- Transformadores de distribución secos (Serie SCB, transformadores secos con encapsulado de resina epoxi).
- Bobinas para transformadores rectificadores y transformadores de tracción.
- Reactores secos y bobinas de supresión de arco.
- Transformadores secos especiales (transformadores de excitación, transformadores de puesta a tierra, etc.).
III. Componentes principales de la línea
1. Zona de cierre de moldes y pretratamiento
Equipada con polipastos suspendidos flexibles KBK que cubren las estaciones de cierre, el área de preparación de materiales y los puntos de transferencia RGV. Los rieles de aleación de aluminio se instalan según la disposición de columnas del taller y su trazado es ajustable. Los polipastos cuentan con accesorios de izaje especiales para la carga de bobinas, el cierre de moldes y el transporte de los mismos. Los bastidores de utillaje dedicados soportan los moldes, permitiendo un flujo continuo entre estaciones.
2. Unidad de colado en vacío
Compuesta por tanques de preparación de resina/endurecedor, sistema de desgasificación por película, bombas dosificadoras, tanque de mezcla final y cámara de colado. La proporción de mezcla está controlada por PLC, con capacidad de cambio entre los modos de vacío y presión positiva. La cámara de colado cuenta con un mecanismo de apertura rápida que se acopla con precisión a la plataforma de transferencia RGV. El sistema admite el almacenamiento de múltiples recetas de proceso para adaptarse a diferentes sistemas de resina.
3. Banco de hornos de curado
Calefacción eléctrica con circulación de aire caliente. Cada horno está equipado con sensores de temperatura multipunto y control de temperatura segmentado basado en PLC. Se pueden ejecutar perfiles de calentamiento por etapas según las especificaciones del producto y las formulaciones de resina. El banco de hornos permite la operación paralela de diferentes curvas de curado, soportando la producción simultánea de múltiples productos.
4. Sistema logístico RGV (Vehículo Guiado por Rieles)
Vehículos bidireccionales guiados por rieles que operan sobre rieles lineales empotrados en el piso. Entregan los bastidores de utillaje con moldes a las estaciones de colado y hornos de curado de acuerdo con el takt time. La guía por rieles garantiza una repetibilidad de posicionamiento a nivel de milímetros. Los vehículos se sincronizan con el PLC maestro y operan automáticamente según el plan de producción.
5. Interfaz de información
Se reservan interfaces de comunicación de Ethernet industrial para integrarse con el sistema MES de la fábrica, facilitando la adquisición de parámetros de proceso, trazabilidad de utillaje, monitoreo del estado de los equipos y generación de reportes de producción.
IV. Especificaciones técnicas (Personalizables)
| Parámetro | Rango de referencia | Notas de personalización |
|---|---|---|
| Polipasto suspendido KBK | ||
| Carga nominal | 0.5t / 1t / 2t / 3t | Según peso total del molde + bobina |
| Luces del puente | 3m – 12m | Según distancia entre columnas del taller |
| Altura de elevación | 3m – 10m | Según altura del equipo |
| Modo de control | Botones manuales / Control remoto inalámbrico / Posicionamiento automático | Opcional |
| Sistema de colado en vacío | ||
| Nivel de vacío final | ≤ 50 Pa / ≤ 10 Pa | Según requisitos del proceso |
| Volumen de la cámara | Según dimensiones del molde | Diámetro x Altura personalizables |
| Precisión de dosificación | ±1% / ±0.5% | Según requisitos de precisión |
| Método de mezcla | Mezcla dinámica / Mezcla estática | Según sistema de resina |
| Horno de curado | ||
| Temp. máx. de operación | 120℃ / 140℃ / 160℃ / 180℃ | Según sistema de resina |
| Uniformidad de temp. | ±3℃ / ±5℃ | Según requisitos del proceso |
| Capacidad por cámara | 1–4 moldes | Según requisitos de capacidad |
| Tipo de puerta | Elevación neumática / Deslizamiento horizontal eléctrico / Manual | Según distribución |
| Vehículo logístico RGV | ||
| Carga nominal | 1t / 2t / 3t / 5t | Según peso total del bastidor |
| Velocidad de desplazamiento | 5–30 m/min | Según takt time |
| Precisión de posicionamiento | ±2mm / ±1mm | Según precisión de acoplamiento |
| Alimentación eléctrica | Barra colectora / Cadena portacables / Súper condensador | Según condiciones del sitio |
| Integración de línea | ||
| Takt time | Según receta de proceso | Colado + Curado: 8–24h ajustable |
| Potencia total instalada | 80kW – 300kW | Según cantidad de hornos |
| Operarios requeridos | 1–3 personas/turno | Según nivel de automatización |
Nota: Todos los parámetros anteriores son valores de referencia. Todos los ítems están sujetos a diseño no estándar según los requisitos reales del cliente.
V. Puntos clave para la personalización no estándar
Esta línea de ensamblaje no tiene especificaciones estándar fijas:
- Adaptabilidad a la instalación: La luz del puente KBK, la longitud/trazado del riel RGV y las cargas de cimentación se diseñan según las condiciones de la instalación del cliente.
- Adaptabilidad al producto: Las dimensiones del bastidor de utillaje, la capacidad de carga del polipasto y los volúmenes de la cámara de colado/horno de curado se personalizan según el diámetro de la bobina, el nivel de tensión y el peso por molde.
- Adaptabilidad a la capacidad: El rendimiento se ajusta mediante la adición/eliminación de estaciones en paralelo, ajuste del takt time del RGV o aumento de zonas de almacenamiento intermedio (buffers).
- Modo de operación: Admite configuraciones combinadas de modos manual, semiautomático y totalmente automático.
VI. Control de calidad del proceso
- Proceso de colado en vacío automatizado y cerrado que minimiza la introducción de burbujas e impurezas.
- Control de temperatura multipunto y curvas de curado segmentadas para prevenir la deformación de la bobina por tensión térmica.
- Manejo estandarizado de bastidores de utillaje que reduce daños en los moldes y errores de reposicionamiento.
- Registro automático de parámetros de proceso para una trazabilidad total de la calidad.
VII. Propuesta de valor
Línea de ensamblaje de transformadores secos
Al coordinar los polipastos KBK y los RGV, esta línea de ensamblaje integra el cierre de moldes, el colado, el curado y el desmoldeo en un flujo continuo y pautado. Esto reduce la manipulación manual y los tiempos de espera entre procesos. La manipulación automatizada y cerrada minimiza las variaciones operativas, asegurando una calidad de colado de bobinas consistente. Es ideal tanto para nuevas fábricas de transformadores secos como para la modernización automatizada de talleres tradicionales.