
Descripción general del equipo
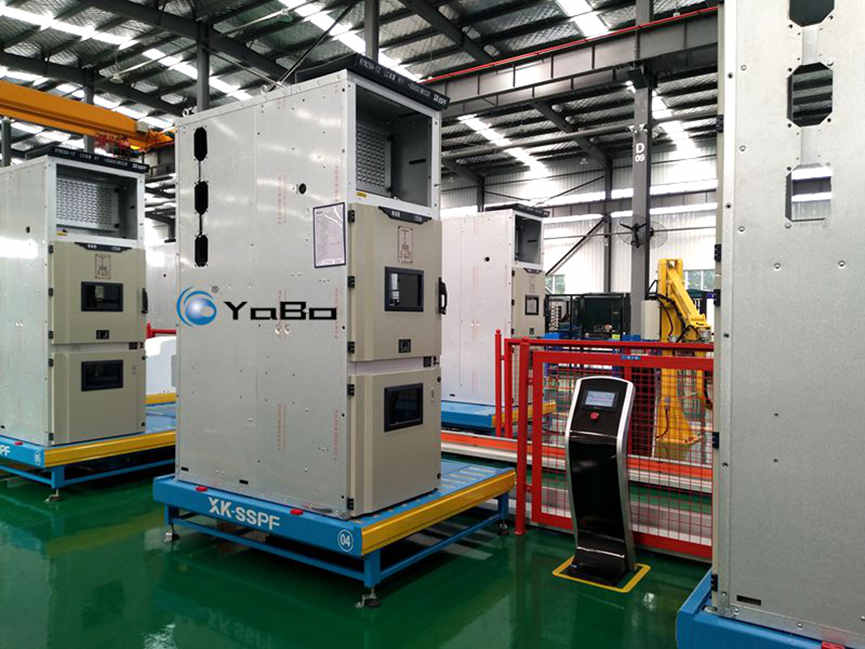
Este equipo es una línea de producción de aparamenta eléctrica de circulación intermitente con placa de cadena, desarrollada para la producción por lotes de equipos eléctricos completos de alta tensión. Esta línea de producción de aparamenta eléctrica adopta el modo de operación con estaciones de trabajo fijas y circulación de piezas, apta para la producción masiva de gabinetes de alta tensión para interiores de 10 kV/12 kV. Cumple las demandas de producción de gabinetes de media y alta tensión de distintas especificaciones y configuraciones, y se adapta a escenarios de producción generalizada, modular y personalizada. Toda la línea de producción de aparamenta eléctrica se centra en la normalización de procesos y el funcionamiento estable con alta carga, adecuada para condiciones de producción masiva a gran escala de equipos completos de alta tensión.
1. Rango de productos compatibles para la producción
Esta línea de producción de aparamenta eléctrica está orientada principalmente al gabinete metálico cerrado extraíble blindado KYN28‑12 (gabinete central), y es compatible con otros modelos principales de gabinetes de alta tensión con el mismo nivel de tensión y carga estructural, permitiendo la producción flexible de múltiples categorías, con especificaciones de equipo personalizables.
Modelos principales compatibles: gabinetes centrales de 10 kV serie KYN28‑12, con anchos de gabinete de 650 mm, 800 mm, 1000 mm y 1200 mm, incluyendo variantes estándar, de aislamiento reforzado y de alta corriente.
Modelos compatibles ampliados: apta para gabinetes metálicos cerrados fijos XGN15, XGN24, carcasas de unidades de anillo principal pequeñas y otros gabinetes de media‑alta tensión, cubriendo condiciones de producción de gabinetes de media tensión de 12 kV y 24 kV.
Adaptación de parámetros del gabinete (personalizable): admite pesos de carcasa de gabinete de 800 kg‑1500 kg, carga máxima de producto terminado ≤ 2 toneladas. Las dimensiones externas del gabinete, posiciones de orificios de montaje y estructuras de compartimentos se pueden diferenciar y personalizar. Las estructuras de estación y las estructuras de posicionamiento de utillaje se ajustan flexiblemente según los procesos de producto.
Adaptación de parámetros eléctricos: apta para la producción de gabinetes con corriente nominal de 630 A‑4000 A, tensión soportada a frecuencia industrial de 42 kV y tensión soportada por impulso de rayo de 75 kV, cumpliendo plenamente los estándares de fabricación para distribución, minería‑industria, energías renovables y subestaciones.
Todos los modelos de gabinete cuentan con la estructura de cuatro compartimentos: compartimento de interruptor, compartimento de barras colectoras, compartimento de cables y compartimento de instrumentos. La línea de producción de aparamenta eléctrica se adapta a gabinetes con distintas disposiciones de compartimentos y configuraciones de componentes, cubriendo todo el flujo: tratamiento previo de carcasa vacía, procesamiento de producto semiterminado y puesta a punto de equipo completo.
2. Estructura general de la línea
Toda la línea de producción de aparamenta eléctrica adopta una estructura de transporte de placa de cadena con circulación cerrada, basada en estaciones fijas y circulación dinámica de piezas. Integra sistemas de transporte mecánico, control eléctrico, protección de seguridad y elevación auxiliar, realizando transporte intermitente, bloqueo de posicionamiento en estación e interbloqueo de procesos. Diseño modular completo: longitud de línea, cantidad de estaciones y nivel de carga se definen según requerimientos. La línea de producción de aparamenta eléctrica se compone fundamentalmente de cuatro módulos: sistema de transporte, sistema de control eléctrico, sistema de protección de seguridad y sistema de elevación auxiliar. Cada módulo se selecciona y combina de forma independiente.
2.1 Sistema mecánico de transporte principal
El cuerpo de transporte combina guías de aleación de aluminio y acero de alta resistencia, con accionamiento sincronizado de doble cadena. Presenta gran capacidad de carga, bajo nivel de ruido y alta resistencia al desgaste, adecuado para el funcionamiento continuo prolongado de gabinetes pesados. La línea funciona en modo intermitente: las piezas se detienen y bloquean con precisión al llegar a la estación, y circulan automáticamente tras finalizar cada etapa de proceso, sin pérdidas por marcha en vacío.
La línea incorpora una vía de doble capa: la capa superior es la vía de transporte para piezas en operación, la capa inferior es la vía de retorno de placas de utillaje. En ambos extremos se instalan mecanismos de transferencia elevable, que logran la circulación cerrada totalmente automática de palés de utillaje, sin necesidad de manipulación manual para su retorno.
Los palés de utillaje de alta carga se fabrican mediante soldadura de chapas de acero, dotados de estructuras anti‑choque e identificadores de estación. En su base integran mecanismos de posicionamiento y componentes de activación por detección, garantizando paradas exactas en cada estación. La superficie superior cuenta con estructuras de ajuste de límite antideslizante, que modifican la distancia de posicionamiento según las especificaciones del gabinete. Permiten fijar gabinetes de múltiples tamaños y evitan desplazamientos, colisiones o vuelcos durante las operaciones y maniobras de elevación.
La unidad de accionamiento general de la línea está equipada con reductor de motor de alta resistencia, con carga nominal por estación ≥ 2 toneladas, satisface las necesidades de transporte de carcasas vacías y productos terminados. El arranque y parada con amortiguación controlada protege la chapa metálica y la estructura interna del gabinete contra golpes y daños.
2.2 Sistema de control eléctrico
Toda la línea de producción de aparamenta eléctrica implementa un sistema de control distribuido PLC con transmisión de señales por bus industrial. Realiza vinculación de equipos, adquisición de señales, autodiagnóstico de fallos e interbloqueo de procesos. Soporta depuración de parámetros y actualización de programas, adaptándose a distintos ritmos y estándares productivos.
El equipo dispone de consola de operación vertical con pantalla táctil, botones de arranque‑parada, botones de llamada de estación y botones de parada de emergencia. Cuenta con control general de arranque‑parada, monitoreo de estado de estaciones, estadísticas de datos operativos, alertas de fallos y posicionamiento manual puntual, compatible con modos de funcionamiento manual y automático.
Cada estación de trabajo cuenta con interfaces de suministro eléctrico industrial y conexiones rápidas neumáticas, listas para herramientas eléctricas, herramientas neumáticas e instrumentos de medición, sin cables ni mangueras externas largas. La cantidad y disposición de interfaces se ajustan según los requisitos del proceso de cada estación.
2.3 Sistema de protección de seguridad
Toda la línea se equipa con cerramientos de malla metálica de aislamiento de seguridad, que separan físicamente la zona de movimiento del equipo y la zona de operación del personal, impidiendo accesos accidentales. El cerramiento incluye puertas de mantenimiento con interruptores de interbloqueo de seguridad: al abrir la puerta, toda la línea se detiene inmediatamente.
Se implementa un circuito de interbloqueo de parada de emergencia global, que integra señales de parada de emergencia de consola, estaciones y puertas de mantenimiento. Cualquier activación detiene la línea por completo. La línea dispone de múltiples mecanismos de protección: contra sobrecarga, cortocircuito, límite de recorrido y contra atasco, garantizando un funcionamiento seguro y estable.
2.4 Sistema de elevación auxiliar
La línea de producción de aparamenta eléctrica incorpora dos tipos de equipos de elevación, adaptados a las tareas de carga‑descarga de gabinetes y manipulación de componentes pesados:
- Grúa de brazo giratorio por estación (con polipasto eléctrico): instalada al lado de cada estación, realiza elevaciones precisas dentro de la misma. Cubre las tareas de carga de gabinetes vacíos, manipulación de carros de interruptor, barras de cobre, aisladores y otros componentes pesados.
- Grúa puente de taller: se encarga de la carga por lotes de gabinetes, salida de productos terminados y traslado de piezas grandes entre estaciones, adaptada al ritmo de producción masiva. La tonelaje y radio de operación de los equipos de elevación se personalizan según las necesidades productivas.
3. Flujo principal del proceso (cantidad de estaciones modificable)
Siguiendo la lógica de producción normalizada de gabinetes de alta tensión, la línea de producción de aparamenta eléctrica aplica el principio de «estaciones fijas, piezas circulantes». La cantidad de estaciones se modifica según la capacidad productiva y los estándares de proceso. El flujo estándar es el siguiente:
Estación de carga: izar la carcasa vacía del gabinete sobre el palé de utillaje, completar el bloqueo de posicionamiento e ingresar los datos de producción.
Estación de tratamiento previo de gabinete: conformar y corregir la chapa metálica; instalar tabiques internos de compartimentos, soportes fijos y sistema de puesta a tierra, colocar los elementos de fijación básicos del gabinete.
Estación de procesamiento de circuito principal primario: colocar aisladores en los compartimentos de barras colectoras y cables; realizar el doblado, acoplamiento y fijación de barras de cobre‑aluminio del circuito principal.
Estación de procesamiento de compartimento de carro: instalar guías de carro de interruptor, mecanismos de límite, mecanismos de propulsión y estructuras de interbloqueo mecánico; depurar los recorridos básicos de avance y extracción del carro.
Estación de procesamiento de compartimento de instrumentos: colocar paneles de puerta de instrumentos y ventanas de observación; fijar componentes secundarios como relés, conmutadores, dispositivos de control y luces indicadoras.
Estación de cableado secundario: tender los haces de cables de control secundario, crimpar terminales, conectar circuitos y marcar los números de cable.
Estación de depuración mecánica: ajustar los interbloqueos de apertura‑cierre de puertas, movimientos mecánicos del carro y mecanismos de interbloqueo de cinco prevenciones; verificar la precisión y fiabilidad de las acciones mecánicas.
Estación de prueba de tensión soportada y energización: realizar pruebas de energización de circuitos, ensayos de aislamiento, pruebas de tensión soportada a frecuencia industrial y detección en condiciones simuladas, para identificar riesgos eléctricos.
Estación de salida de producto terminado: los gabinetes aprobados se izan para su salida y almacenamiento. Los palés de utillaje vacíos regresan automáticamente a la estación de carga mediante los mecanismos de transferencia elevable, iniciando un nuevo ciclo de producción.
Toda la línea de producción de aparamenta eléctrica opera con ritmo fijo y circulación automática. Garantiza una conexión continua de procesos, reduce la acumulación de productos en curso y las pérdidas por traslado, mejorando notablemente la eficiencia de producción masiva.
4. Ventajas principales y capacidades de personalización
4.1 Mejoras respecto a los modos de producción tradicionales
El método tradicional de producción de gabinetes se basa en el depósito en suelo y traslado manual con carritos, lo que provoca golpes y deformaciones de gabinetes, desorden en estaciones, falta de uniformidad en los procesos, baja consistencia de calidad, costos de mano de obra elevados y escasa utilización del espacio. Esta línea de producción de aparamenta eléctrica adopta el modo de operación de línea: el personal permanece en estaciones fijas y las piezas circulan de forma automática. Los procesos están claramente divididos y los procedimientos unificados. Se reducen las frecuencias de manipulación, evitando desviaciones operativas y daños en los gabinetes. Su estructura de circulación cerrada elimina el traslado manual de utillaje, garantiza ritmos estables y aprovecha mejor el espacio de taller, ideal para la producción normalizada y a gran escala de gabinetes de alta tensión.
4.2 Parámetros y configuraciones personalizables
Parámetros de línea: longitud total, ancho y alto adaptables al espacio del taller. Se configuran de 8 a 16 estaciones estándar, admitiendo diseños de línea simple, doble o circular.
Parámetros de carga: carga estándar de 2 toneladas; versión de alta carga disponible para gabinetes pesados de 3 toneladas o más. Se pueden fabricar palés de utillaje de dimensiones no estándar para gabinetes especiales.
Configuración de proceso: se pueden agregar módulos de marcado automático, apriete automático, detección inteligente y trazabilidad de datos. Se modifica el orden de estaciones y se añaden o suprimen estaciones de proceso especial.
Funciones de control: soporta estadísticas de producción, monitoreo de condiciones de trabajo y trazabilidad de fallos. Posible integración con sistemas MES. Se personalizan los modos manual, automático y semiautomático.
Configuración de protección: se definen opciones anti‑polvo y de reducción de ruido según el entorno del taller. Estilos de cerramiento, disposición de paradas de emergencia y lógicas de interbloqueo son totalmente personalizables.
5. Lista resumen de equipos principales
| Nombre del equipo | Características estructurales / de modelo | Función principal |
|---|---|---|
| Base de procesamiento de producción | Compatible con gabinetes centrales / aparamenta fija de 12 kV, múltiples especificaciones personalizables | Soporte principal de procesamiento de la línea de producción de aparamenta eléctrica |
| Cuerpo de línea de circulación de placa de cadena | Estructura de acero + guías de aleación de aluminio, accionamiento de doble cadena, circulación cerrada | Transporte automático circulante de palés de utillaje y gabinetes |
| Palé de utillaje de alta carga | Estructura soldada de chapas de acero, con bloqueo de posicionamiento, anti‑choque e identificación de estación | Soportar y fijar gabinetes, compatible con múltiples especificaciones de producto |
| Consola de operación vertical | Pantalla táctil + botones funcionales + parada de emergencia, control centralizado PLC | Control general de línea, monitoreo de estado, alarma de fallos, configuración de parámetros |
| Cerramiento de aislamiento de seguridad | Estructura de malla metálica, con puerta de mantenimiento de interbloqueo | Aislamiento físico, protección de parada por interbloqueo de seguridad |
| Mecanismo de transferencia‑bloqueo elevable | Integrado en la línea, arranque‑parada automático por detección | Posicionamiento de estaciones, cambio de dirección y retorno de palés, circulación cerrada |
| Grúa de brazo giratorio por estación | Brazo giratorio + polipasto eléctrico | Operaciones de elevación de gabinetes y componentes pesados dentro de la estación |
| Grúa puente de taller | Montaje en techo del taller, gran radio de trabajo | Carga por lotes, salida de productos terminados, traslado de piezas grandes entre zonas |
| Sistema de control eléctrico PLC | Control modular por bus industrial, interbloqueo de todo el proceso | Control lógico, adquisición de señales, vinculación de equipos, protección de seguridad |